Täydellinen G-Code-opas: aloittelijasta ammattilaiseksi
Mikä G-Code on, miten koneet käyttävät sitä ja koko tuotantoputki – SVG:stä ja rasterikuvista konevalmiisiin tiedostoihin kynäplottereihin, laserkaiverruksiin, 3D-tulostimiin ja CNC-myllyihin.
Mikä on G-Code?
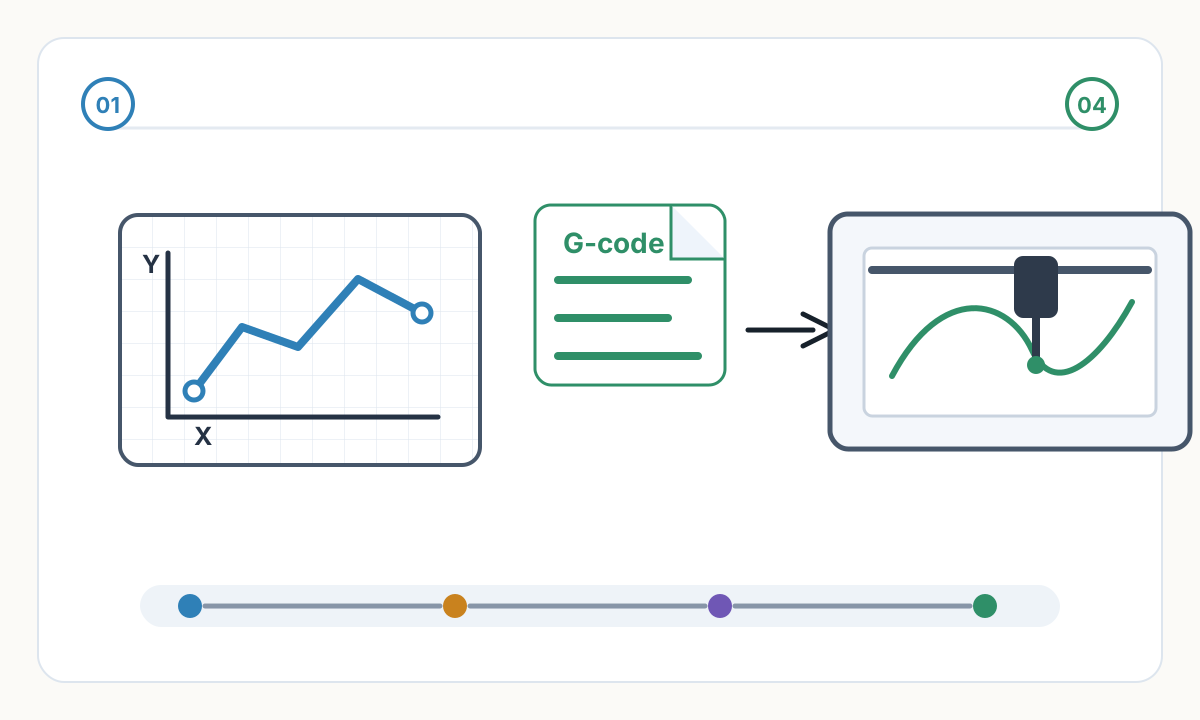
G-Code (geometrinen koodi) on pelkkä tekstikieli, joka ohjaa CNC-koneita. Jokainen tiedosto – tyypillisesti.gcode,.nc tai.cnc – on ohjesarja, joka kertoo koneelle, minne liikkua, kuinka nopeasti ja milloin työkalun tulee aktivoida. Rivit suoritetaan ylhäältä alas, yksi kerrallaan.
Ajattele suunnitteluasi suunnitelmana ja G-Code:tä vaiheittaisena navigointina. 3D-tulostin ei voi käsitellä JPG:tä. Kynäpiirturi ei tiedä, miltä A-kirjain näyttää. G-Code ratkaisee tämän jakamalla minkä tahansa muodon perusliikkeiksi – suoriksi, kaariksi ja työkalun päälle/pois-komennot – jotka kaikki liikeohjaimet voivat suorittaa luotettavasti.
Standardi juontaa juurensa MIT:ään 1950-luvulta, virallisesti RS-274:nä vuonna 1963 ja kansainvälisesti julkaistuna ISO 6983 -standardina vuonna 1982. Iästään huolimatta G-Code on edelleen yleismaailmallinen valmistuskieli - harrastajapöytätulostimista teollisiin viisiakselisiin myllyihin.
Missä G-Code:tä käytetään?
- Kynäpiirturit (AxiDraw, HP 7475A, DIY GRBL): liikuttaa fyysistä kynää paperin poikki vektorigrafiikan toistamiseksi – yksi taiteilijoiden ja tekijöiden helpoimmin saavutettavissa olevista G-Code:n sisääntulokohdista.
- Laserkaivertimet ja -leikkurit: ohjaa sädettä samalla kun se moduloi tehoa kuvien polttamiseksi puuksi tai muotojen leikkaamiseksi akryylistä.
- FDM 3D-tulostimet (Prusa, Creality, Bambu Lab): koordinoi tulostuspäätä X:n, Y:n ja Z:n poikki syöttäessään filamenttia, rakentaen objekteja kerros kerrokselta.
- CNC-jyrsimet ja -jyrsimet: ohjaa pyörivän leikkaustyökalun materiaalin läpi veistämistä, pussittamista ja profilointia varten.
- CNC-sorvit, plasmaleikkurit, vesisuihku- ja lanka-EDM-koneet: kaikki käyttävät G-Code:tä tai läheistä johdannaista.
G-Code-tiedoston anatomia
Jokainen rivi (kutsutaan lohkoksi) on yksi täydellinen ohje. Kone muistaa tilansa rivien välissä – rivillä 10 asetettu syöttöarvo pysyy aktiivisena rivillä 200, ellet muuta sitä. Tätä kutsutaan modaalitilaksi.
Tässä on kynäplotteriohjelma, joka piirtää 50×50mm neliön:
G21 ; millimeters
G90; absoluuttinen paikannus
G0 Z5.0 ; lift pen
G0 X0 Y0 ; move to origin
M3 S1000 ; pen down
G1 X50.0 Y0 F2000
G1 X50.0 Y50.0
G1 X0 Y50.0
G1 X0 Y0
M5 ; pen up
M2 ; end
Purkaminen G1 X50.0 Y25.3 F1500: G1 = piirrä suora, X50.0 Y25.3 = määränpää, ZQ/0X00 = ZQ7QQ00 = 1 Huomautus G1 näkyy vain kerran – jokainen seuraava koordinaattirivi käyttää sitä automaattisesti uudelleen, kunnes kirjoitat G0 tai muun liikekomennon. Kaikki puolipisteen jälkeen on kommentti, jonka kone jättää huomiotta.
Tärkeät G-Code-komennot
Nämä komennot toimivat käytännössä kaikissa laiteohjelmistoissa – harrastaja-GRBL:stä teolliseen Fanuc:ään.
- G0 — Rapid Move: asemoi uudelleen niin nopeasti kuin kone sallii. Älä koskaan käytä laserin tai kara aktiivisen kanssa.
- G1 — Lineaarinen siirto: piirrä tai leikkaa suora viiva asetetulla syöttönopeudella (F). Ensisijainen komento kaikille CNC-töille.
- G2 / G3 — Myötäpäivään / vastapäivään kaari: Luo tasaiset käyrät yhdellä komennolla käyttämällä I/J-keskiirtymiä tai R-sädettä. Yksi G2/G3 korvaa kymmeniä pieniä G1-segmenttejä.
- G4 — Odotus: tauko asetetun ajan ajaksi. ⚠ P-yksikkö vaihtelee: GRBL = sekuntia (G4 P1.5 = 1.5s), Marlin = millisekuntia (G4 P1500 = 1ZXQX000).
- G20 / G21 — tuuma-/millimetriyksiköt. Aseta tämä aina jokaisen tiedoston alussa.
- G28 — Kotiin kaikki akselit. Käyttäytyminen vaihtelee laiteohjelmiston mukaan – varmista aina ennen käyttöä.
- G90 / G91 — Absoluuttinen / suhteellinen paikannus. G90 on oletusarvo; G91 tekee jokaisen koordinaatin suhteessa nykyiseen sijaintiin.
- G92 — Aseta nykyinen sijainti alkupisteeksi liikkumatta. Käytetään työn alkuperän määrittämiseen kesken työn.
- M3 S[value] — Työkalu päällä: laukaisee laserin, pyörittää karaa tai laskee kynän servoa. S ohjaa tehoa, kierroslukua tai servokulmaa.
- M5 — Työkalu pois päältä. Sisällytä aina ennen nopeaa matkaa.
- M104 / M109 — Aseta hotend-lämpötila (3D-tulostus). M109 odottaa, kunnes tavoite saavutetaan, ennen kuin jatkaa.
- M140 / M190 — Aseta alustan lämpötila (3D-tulostus). M190 odottaa — käytä ennen tulostuksen alkamista.
- F — Syöttö yksikössä mm/min. Modal: säilyy, kunnes muutat sen.
- S — Teho tai nopeus: laserteho (0–1000 mallissa GRBL), karan kierrosluku tai servokulma.
- E — Ekstruuderin filamentin etäisyys (vain 3D-tulostus).
- I, J — Kaaren keskipisteen siirtymät nykyisestä sijainnista, käytetään G2:n ja G3:n kanssa.
GRBL käyttää sekunteja – G4 P1.5 pysähtyy 1,5 sekunniksi. Marlin käyttää millisekunteja — G4 P1500 on sama tauko. Väärän yksikön käyttäminen tarkoittaa, että koneesi pysähtyy tuskin tai pysähtyy minuutiksi. Tarkista aina laiteohjelmiston asiakirjat.
Työnkulku 1: Kynäpiirturi
- 1
Suunnittelu vektoriohjelmistolla
Piirturit ymmärtävät vain polkuja – eivät pikseleitä, täyttöjä tai raakatekstiä. Käytä Inkscape-, Illustrator- tai Affinity Designeria SVG-iskupolkujen luomiseen. Muunna kaikki teksti ääriviivoiksi. Poista täytteet, bittikartat ja tehosteet – muunnin jättää ne huomiotta.
- 2
Optimoi SVG
Yhdistä päällekkäiset polut (kynä jäljittäisi saman viivan kahdesti), yksinkertaista tiheitä solmuja ja aseta asiakirjan mitat millimetreinä – ei pikseleinä – välttääksesi DPI-skaalausongelmia myöhemmin.
- 3
Muunna muotoon G-Code
Muunnin muuntaa jokaisen polun G1-liikkeiksi ja lisää M3/M5 kynännostokomennot irrotettujen vetojen väliin. Tärkein asetus on polun lajittelu – missä järjestyksessä vedot piirretään. Huono lajittelu lähettää kynän siksakkia sivulle tuhansia kertoja. Lähin naapuri -lajittelu voi lyhentää matkustusaikaa 50 % tai enemmän tiheissä taideteoksissa.
- 4
Lähetä G-Code-lähettimen kautta
Suoratoista tiedosto GRBL-laiteohjelmistoon Universal Gcode Sender (UGS) tai bCNC kautta. Lähettäjä toimittaa rivit yksitellen; GRBL muuttaa jokaisen askelmoottoripulsseiksi.
Työnkulku 2: Laserkaiverrus/leikkuri
- 1
Valitse tilasi: vektori tai rasteri
Vektoritila jäljittää polkuja tasaisella teholla — käytä sitä ääriviivojen ja kaiverrettujen viivojen leikkaamiseen. Raster-tila pyyhkäisee edestakaisin kuten tulostin ja vaihtelee tehoa pikseli kerrallaan – käytä sitä valokuville ja varjostetuille täytteille. Yksi työ voi käyttää molempia tiloja eri tasoilla.
- 2
Luo G-Code laserasetuksella
Työkalut, kuten LightBurn tai LaserGRBL lähtö M3 S[arvo] laserin laukaisemiseksi ja M5 sen pysäyttämiseksi. Rasteritilassa S-arvo muuttuu jokaisella G1-rivillä toistaen harmaasävygradientteja. GRBL on käännettävä lasertilassa tätä varten - se poistaa nopeuden rampin käytöstä ja mahdollistaa välittömän tehovasteen.
- 3
Testaa ensin romu
Teho ja nopeus vaihtelevat dramaattisesti materiaalin mukaan. Suorita aina pieni teho/nopeusverkkotesti samalle materiaalille ennen varsinaisen työn aloittamista.
Laser: käytä aallonpituudellesi sopivia suojalaseja (CO2 = 10 600 nm; diodikaiverruslaitteet ≈ 450 nm – nämä vaativat erilaisia silmälaseja). Varmista ilmanvaihto – kaiverrus tuottaa myrkyllisiä höyryjä lähes kaikista materiaaleista. Älä koskaan jätä käynnissä olevaa laseria ilman valvontaa. CNC: Kiinnitä työkappale ennen karan pyörittämistä – kiinnittämätön kappale voi sinkoutua nopeasti. Ota hätäpysäytystietosi ennen kuin aloitat.
Työnkulku 3: 3D-tulostus
- 1
Malli ja vie muodossa STL tai STEP
Suunnittele Fusion 360, Blender, FreeCAD tai vastaava. STL on vakiovaihtomuoto; STEP sisältää tarkempaa geometriaa teknisille osille.
- 2
Leikkaa kerroksiksi
Viipaloija (PrusaSlicer, Cura, Bambu Studio) leikkaa mallin 0,1–0.3mm vaakasuoraan tasoon ja laskee työstöradat, tuet, täytön ja sillat. Tyypillinen liike näyttää tältä: G1 X42.5 Y88.3 E0.0234 F4500 — pään liikuttaminen samalla kun ekstrudoidaan tarkalleen 0.0234mm filamenttia. Viipaloija lisää myös M109:n ja M190:n suuttimen ja alustan lämmittämiseksi ennen tulostuksen alkamista.
- 3
Lähetä SD-kortin tai verkon kautta
Marlin, Klipper tai RepRapFirmware suorittaa tiedoston. Klipper siirtää laskennan Raspberry Pi:lle ja tukee syötteen muotoilua – se mittaa kehysresonanssia kiihtyvyysmittarilla ja suodattaa sen pois liikekomennoista, mikä vähentää soittoääniä ja mahdollistaa suuremmat tulostusnopeudet.
Työnkulku 4: CNC Koneistus
- 1
Malli CAD-muodossa
Käytä Fusion 360, SolidWorks tai FreeCAD. Koneistettujen osien toleranssit ovat 0.01–0.05mm, joten mallin laatu määrää suoraan osan laadun.
- 2
Määrittele työstöradat muodossa CAM
CAM-ohjelmiston (Fusion 360 CAM, VCarve, Mastercam) avulla voit määrittää työkalun, leikkausstrategian (mukautuva raivaus, ääriviivat, taskut), leikkaussyvyyden, karan nopeuden ja syöttönopeuden. Tavoitteena on tehokas työkalun kytkentä rikkomatta terää tai polttamatta materiaalia.
- 3
Ohjaimesi jälkikäsittely
Teolliset CNC-koneet puhuvat kukin omaa murretaan — Fanuc, Siemens Sinumerik, Heidenhain, Haas. CAM-ohjelmiston sisällä oleva jälkiprosessori kääntää yleiset työstöradat täsmälleen koneesi odottamaksi syntaksiksi. Väärän jälkiprosessorin käyttö ei tuota vain huonoja osia – se voi törmätä koneen työkappaleeseen, tuhota työkaluja ja aiheuttaa turvallisuusvaaran.
SVG - G-Code: mitä todella tapahtuu
SVG-polut käyttävät Bézier-käyriä, kaaria ja suoria viivoja. G1 piirtää vain suoria viivoja, joten muuntajien on ylitettävä aukko kahdella tavalla:
Fasetointi katkaisee käyrät moniin pieniin suoriin segmentteihin. Tasaisemmat käyrät vaativat lyhyempiä segmenttejä, mikä tarkoittaa suurempia tiedostoja ja mahdollista liikkeen pätkimistä, kun koneen komentopuskuri ei pysy perässä.
Kaaren sovitus on älykkäämpää: se havaitsee, kun lyhyiden segmenttien sarja muodostaa yhdessä ympyrän ja korvaa koko ryhmän yhdellä G2- tai G3-komennolla. Ympyrästä, joka kestää 360 G1-viivaa, tulee yksi rivi G-Code. Viilat kutistuvat jopa 90 %, liike on täysin tasaista ja kone pitää jatkuvan nopeuden kaaren läpi. Kaikki GRBL-koontiversiot eivät tue G2/G3 – tarkista ennen käyttöönottoa.
Illustrator vientiä osoitteessa 72 DPI. Inkscape ennen v0.92 käytettyä 90 DPI. Nykyaikaisissa työkaluissa käytetään 96 DPI:tä. Jos muuntimesi olettaa 96 DPI, mutta tiedostosi on peräisin Illustrator:stä, jokainen mitta on 33 % liian suuri – 100mm muoto piirtää 133mm:n. Korjaus: sovita muuntimesi DPI-asetus lähdesovellukseesi tai, mikä vielä parempaa, määritä SVG-asiakirjan mitat millimetreinä, jotta DPI ei ole täysin merkityksellinen.
G-Code murteet: miksi yksi tiedosto ei sovi kaikkiin koneisiin
Ydinliikekomennot (G0, G1, G2, G3) toimivat kaikkialla. Kaikki muu – käynnistysjaksot, työkalumuutokset, kommenttisyntaksi – vaihtelee laiteohjelmistoperheen mukaan. G-Code:n käyttäminen väärästä ohjaimesta ammattimaisessa CNC-koneessa ei vain tuota väärää tulosta – se voi aiheuttaa nopean törmäyksen työkappaleeseen.
- GRBL: hallitseva laiteohjelmisto harrastajakynäpiirtureille, laserkaiverreille ja pienille CNC-reitittimille. Arduino-pohjainen, muuntimet ja CAM-työkalut tukevat laajasti.
- Marlin: hallitseva FDM 3D-tulostimissa. Lisää ekstruuderin ohjauksen, lämpötilan M-koodit ja alustan tasauksen tavallisten liikekomentojen päälle.
- Klipper: moderni 3D-tulostimen laiteohjelmisto, joka toimii Raspberry Pi:llä. Mahdollistaa syötteiden muotoilun ja suuremmat tulostusnopeudet, joita ei voida saavuttaa Marlin:ssa samalla laitteistolla.
- Smoothieware: 32-bittinen ARM-laiteohjelmisto keskitason laserkaiverreille ja CNC:ille – enemmän laskentatilaa kuin Arduino-pohjaisille GRBL:lle.
- Fanuc: hallitseva teollinen CNC-ohjain maailmanlaajuisesti. Sisältää valmiit työkierrot (G81–G89) ja makroohjelmoinnin.
- Siemens Sinumerik / Heidenhain / Haas: Euroopan ja Yhdysvaltojen teollisuusohjaimet omilla murteillaan. Fanuc-jälkiprosessori ei toimi oikein Sinumerik-koneessa.
Valokuvien muuntaminen piirrettäviksi poluiksi
Valokuvat sisältävät vain pikseleitä – ei polkutietoja. Ennen kuin valokuva voidaan piirtää tai vektorikaivertaa, se on muunnettava muotoon SVG. Yleisiä lähestymistapoja:
- Viivapiirrosten jäljitys: poimii kohteen ääriviivat ja rakenteelliset reunat SVG-poluina. Paras logoille, muotokuville ja kuville, joissa on selkeät ääriviivat.
- Viivoitus / ristikkäisviivous: yhdistää kuvan kirkkauden viivan tiheyteen - tummemmat alueet saavat tiiviimmin pakatut viivat. Tulokset tuovat mieleen perinteiset kaiverrukset ja juonit kauniisti.
- Stippling: yhdistää kirkkauden pisteiden tiheyteen. Jokainen piste on lyhyt kynäkosketus tai laserviipyminen – samanlainen kuin pointillistinen kuva.
- Ääriviivakartoitus: käsittelee kirkkautta kuten korkeutta, piirtämällä samankeskisiä viivoja kirkkauskynnyksille. Tuottaa virtaavia, orgaanisia tuloksia valokuvista.
- Algoritmiset tyylit (Voronoi, virtauskentät, aaltokuviot): matemaattiset muunnokset, joita moduloi kuvan kirkkaus abstraktia, mutta tunnistettavaa konepiirrettyä taidetta varten.
Täydellinen putkisto: valokuva → SVG → G-Code ja Laserlinez
Laserlinez muuntaa valokuvasi puhtaaksi, konevalmis SVG ammattimaiseen tyyliin, joka on suunniteltu kynäplottereille ja laserkaiverreille – viivapiirrokset, viivoitukset, täplät ja paljon muuta. Tulospolut on strukturoitu erillisiksi vedoksiksi, mikä minimoi kynän nostot ja matka-ajan.
Kun sinulla on SVG, SVG-to-G-Code-palvelu luo lopullisen tiedoston, joka sisältää koneen profiiliasetukset, esitarkastukset ja esikatselun artefaktin.
Tämä kaksivaiheinen putkisto – valokuva SVG:hen Laserlinezin kautta, SVG:stä G-Code:hen palvelun kautta – vie sinut rasterilähteestä koneella valmistettuun laser- tai plotteritiedostoon ilman, että sinun tarvitsee kirjoittaa G-Code käsin.
Lentoa edeltävä tarkistuslista
- Simuloi ensin — käytä NCViewer (selain, ilmainen) tai CAMotics (työpöytä, ilmainen) renderöimään koko työstörata ennen koneen liikkumista. Saa kiinni vääriä kokoja, puuttuvia kynännostoja ja odottamattomia koskia.
- Varmista, että yksiköiden G20 (tuumaa) tai G21 (millimetriä) on vastattava odotettuja mittojasi.
- Aseta työn lähtökohta - koneen koti, G92 tai WCS-offset oikein sijoitettu.
- Tarkista Z-välys — kynän tai laser-off-korkeuden täytyy fyysisesti vapauttaa työkappale ja mahdolliset puristimet.
- Etsi päällekkäisiä polkuja – jokainen ääriviiva vain kerran; kaksoispoltto tai kaksoisleikkaus.
- Tarkista syöttönopeudet — liian nopea ohittaa vaiheita; liian hidas hukkaa aikaa.
- Vahvista viipymäyksiköt G4 — sekuntia GRBL:lle, millisekuntia Marlin:lle.
- Kuivakäynti turvallisella korkeudella – varmista, että koko matkakuori sopii koneen työalueelle.
- Testaa romua — laserille ja CNC:lle leikkaa aina sama materiaali romulle ennen viimeisen kappaleen kiinnittämistä.
Yleisiä ongelmia ja korjauksia
- Piirustus on peilattu: SVG Y kasvaa alaspäin; G-Code Y kasvaa ylöspäin. Ota Y-akselin inversio käyttöön muuntimessasi.
- Väärä tulostuskoko: DPI-virhe. Illustrator = 72, vanha Inkscape = 90, nykyaikaiset työkalut = 96. Yhdistä muuntimen DPI lähdesovellukseesi tai määritä SVG-mitat millimetreinä.
- Kone pätkii käyrien läpi: liian monta pientä segmenttiä ylittää liikepuskurin. Ota käyttöön kaarisovitus, lisää linearisointitoleranssia tai pienennä syöttönopeutta.
- Kynä vetää eikä koskaan nouse: M5-komento puuttuu tai Z-väli on liian alhainen paperin fyysiseen nostamiseen.
- Työ kestää odotettua kauemmin: huono polkutilaus. Lajittele polut uudelleen vpype:lla ennen G-Code:n regenerointia.
- Kone siirtyy alussa väärään paikkaan: työn lähtökohtaa ei ole asetettu. Palaa kotiin, hölkkää aiottuun lähtökohtaan ja suorita G92 X0 Y0 ennen aloittamista.
Kommentit
Ladataan kommentteja...