Introduzione a G-Code: dai concetti per principianti ai flussi di lavoro professionali
G-Code è il linguaggio che trasforma i progetti digitali in oggetti fisici. Scopri cos'è, come funziona, dove viene utilizzato e come i flussi di lavoro professionali ottimizzano i file vettoriali per un'esecuzione macchina impeccabile.
Cos'è G-Code e perché è necessario
G-code (codice geometrico) è il linguaggio di programmazione fondamentale per i macchinari a controllo numerico computerizzato (CNC). Mentre il software di progettazione manipola vettori matematici e mesh 3D, le macchine di produzione fisica richiedono coordinate spaziali e istruzioni hardware esplicite e sequenziali.
G-code colma questa lacuna traducendo complesse geometrie digitali in specifici comandi lineari, circolari e di stato hardware. Senza G-code, i microcontrollori che governano motori passo-passo e servi non possono interpretare file di progettazione digitale come SVG o STL, rendendo impossibile la fabbricazione fisica.
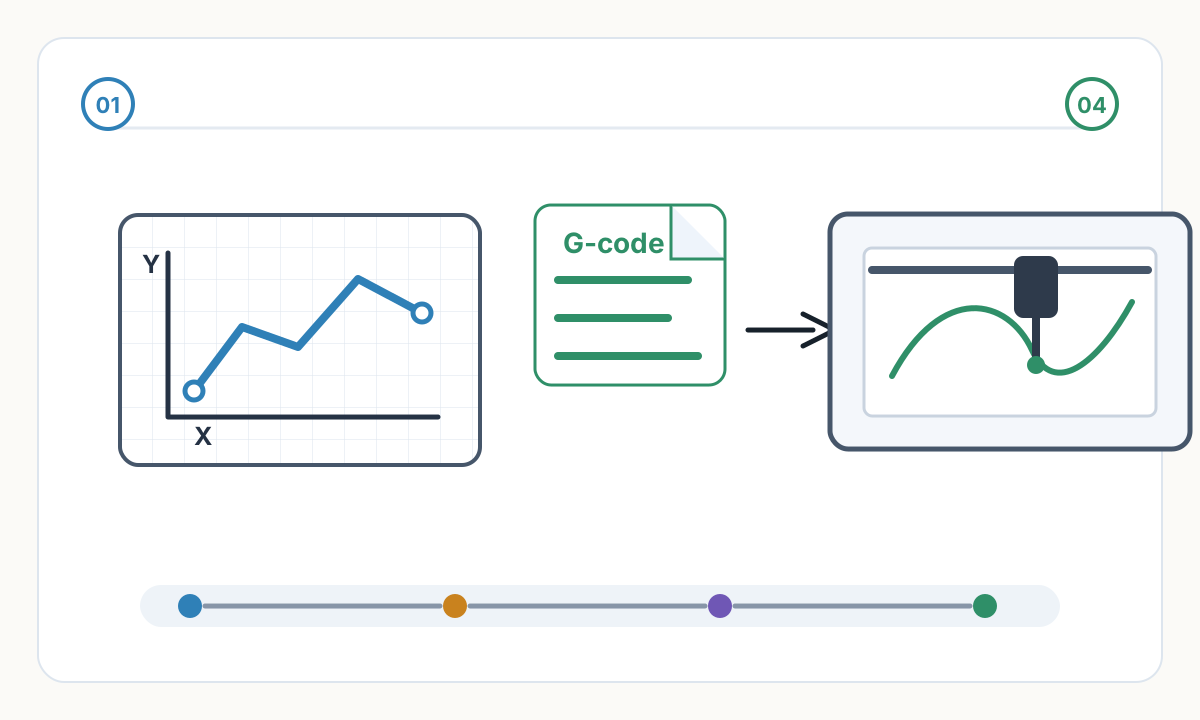
Un file SVG descrive l'aspetto matematico di una forma. G-code descrive come una macchina deve muoversi fisicamente, passo dopo passo, per riprodurre quella forma nel mondo reale.
Dove opera G-Code: applicazioni in tutti i settori
G-code guida praticamente ogni macchina che opera su un sistema di coordinate cartesiane, orchestrando risultati fisici precisi attraverso più flussi di lavoro di fabbricazione:
- Plotter a penna: G-code detta l'esatto posizionamento X/Y utilizzando l'asse Z o i servocomandi per movimenti precisi di sollevamento e abbassamento della penna per creare grafica vettoriale
- Incisioni e taglierine laser: G-code controlla la modulazione della potenza del laser su coordinate spaziali specifiche, consentendo ombreggiature raster complesse o tagli vettoriali puliti
- Stampanti 3D: G-code mappa i movimenti X, Y e Z sincronizzando il motore dell'estrusore (asse E) e gestendo gli stati termici per l'hotend e il piano di stampa
- Frese e fresatrici CNC: G-code traccia percorsi utensile sottrattivi attraverso materiali solidi, incorporando velocità di avanzamento, velocità del mandrino e interpolazioni multiasse
L'anatomia dei comandi G-Code
La sintassi G-code si basa su blocchi alfanumerici eseguiti in sequenza dal firmware della macchina. Un comando standard, come G1 X15.0 Y20.0 F1500 S200, si suddivide in parametri operativi distinti:
Struttura dei comandi G-Code
- Codici di azione (G/M): i comandi G determinano la geometria e il movimento (G0 per transito rapido, G1 per movimento lineare controllato, G2/G3 per archi). I comandi M controllano gli stati hardware come l'attivazione del mandrino o l'attivazione del laser
- Coordinate (X, Y, Z): Rappresentano le posizioni cartesiane assolute o relative che la testa utensile deve raggiungere nello spazio fisico
- Velocità di avanzamento (F): misurata in mm/min, definisce la velocità esatta della testa utensile durante le operazioni di taglio o imbutitura
- Mandrino/Potenza (S): definisce il numero di giri del mandrino sulle frese CNC o l'intensità del laser sugli incisori laser
G1 X15.0 Y20.0 F1500 S200 significa: Muoversi in una linea controllata (G1) alla posizione X=15mm, Y=20mm con una velocità di avanzamento di 1500mm/min con potenza laser/mandrino impostata su 200.
Flussi di lavoro comuni per la produzione G-Code
Scrivere manualmente G-code grezzo è altamente inefficiente per geometrie complesse. I flussi di lavoro moderni si basano sul software Computer-Aided Manufacturing (CAM) per automatizzare la generazione del percorso utensile da file digitali.
Il moderno flusso di lavoro del plotter a penna
- 1
Disegno vettoriale
Inizia con una grafica vettoriale scalabile (SVG), definita da percorsi matematici anziché da pixel raster. I file SVG puliti e ottimizzati producono i migliori risultati G-code.
- 2
Ottimizzazione del percorso
Il software plotter CAM analizza i percorsi SVG, ordinandoli per ridurre al minimo la distanza di spostamento del pen-up e prevenire movimenti macchina irregolari e dispendiosi in termini di tempo.
- 3
Generazione del percorso utensile
Il software traduce i vettori ottimizzati in coordinate G1. I codici M o gli spostamenti dell'asse Z vengono inseriti per sollevare e abbassare fisicamente la penna durante la transizione tra segmenti non collegati.
- 4
Esecuzione
Un mittente G-code trasmette il file compilato al microcontrollore del plotter (spesso basato su GRBL), traducendo la sintassi digitale in impulsi elettronici per i motori passo-passo.
Flussi di lavoro per incisione laser e stampa 3D G-Code
Incisione laser: il software CAM elabora i confini vettoriali per il taglio e le immagini raster per l'ombreggiatura. Genera G-code dinamico che modula rapidamente e al volo il parametro S del laser, bruciando gradienti precisi in scala di grigi senza arrestare il movimento X/Y.
Affettatura 3D e sottrattiva CAM: un'affettatrice o un programma CAM genera percorsi utensile volumetrici 3D, calcolando i tassi di rimozione del materiale o i volumi di estrusione di plastica incorporando curve di accelerazione esatte e protocolli di cambio utensile nel file di output.
Più pulito è l'input SVG, migliore è l'output G-code. I file SVG ottimizzati con nodi minimi, nessun percorso duplicato e un corretto ordinamento dei percorsi producono un'esecuzione della macchina più fluida, veloce e affidabile.
Conoscenze professionali avanzate: post-processori e dialetti macchina
G-code non dispone di una standardizzazione universale tra i produttori industriali. Un centro di fresatura Haas, un tornio Fanuc e un plotter GRBL open source interpretano i comandi strutturali in modo diverso.
Il software professionale CAM utilizza post-processori specifici: script di traduzione che formattano i dati grezzi del percorso utensile nell'esatto dialetto sintattico richiesto dal controller di una macchina specifica. La personalizzazione dei post-processori garantisce un'esecuzione meccanica impeccabile senza modifica manuale del codice o risoluzione dei problemi.
Algoritmi di pianificazione del movimento e look-ahead
Il firmware (come Klipper, Marlin o GRBL) non esegue G-code istantaneamente. Elabora i comandi grezzi attraverso pianificatori di movimento avanzati.
I cambi di direzione ad alta velocità richiedono algoritmi di accelerazione e deviazione degli incroci calcolati con precisione per obbedire alla fisica. I controller moderni analizzano centinaia di linee G-code prima del movimento attivo (Look-Ahead).
Analizzando le geometrie successive, il firmware calcola un profilo di velocità continuo e ottimale, prevenendo balbettii, salti di passi del motore e risonanza meccanica durante curve complesse.
Se il tuo file G-code contiene migliaia di piccoli segmenti lineari invece di archi lisci, i microcontrollori con poca memoria hanno difficoltà a elaborare i comandi abbastanza velocemente. Ciò crea balbettii, velocità incoerenti e scarsa finitura superficiale.
Adattamento dell'arco e ottimizzazione dei dati
Quando le curve vettoriali standard (curve o spline Bézier) vengono esportate nel software CAM, vengono spesso sfaccettate in migliaia di linee rette microscopiche (comandi G1). Ciò aumenta enormemente le dimensioni dei file e travolge i microcontrollori con poca memoria, causando il rallentamento delle macchine quando si verificano colli di bottiglia nel trasferimento dei dati.
I flussi di lavoro di ottimizzazione professionale utilizzano algoritmi Arc Fitting per riconoscere matematicamente le curve continue e sostituire centinaia di segmenti lineari con singoli comandi arco G2 o G3.
Questo processo riduce drasticamente le dimensioni del file, garantisce una velocità meccanica continua e produce curve fisiche perfettamente uniformi.
Un percorso curvo complesso potrebbe generare 500 comandi di linea G1. Con l'adattamento dell'arco, lo stesso percorso può essere rappresentato con soli 5-10 comandi arco G2/G3: una riduzione di 50-100 volte nelle dimensioni del file e nel sovraccarico di analisi.
Semplifica il tuo flusso di lavoro con Laserlinez
La transizione dai concetti visivi allo G-code pronto per la macchina richiede una precisione assoluta nella conversione dei file. Noi di Laserlinez siamo specializzati nel colmare il divario tra l'imaging digitale e la fabbricazione fisica.
Per gli incisori laser e i plotter a penna, il servizio Laserlinez SVG-to-G-Code aiuta a preparare percorsi SVG puliti per output profilati a macchina con controlli preflight, un report di conversione e un'anteprima del percorso utensile. Il router CNC completo CAM rimane un flusso di lavoro separato.
Laserlinez G-Code Vantaggi del flusso di lavoro
- Output SVG pulito e ottimizzato con un numero minimo di nodi per una generazione G-code efficiente
- Ottimizzazione e ordinamento del percorso per ridurre i tempi di chiusura e i tempi macchina
- Geometria sicura per la produzione: nessuna sovrapposizione, nessun percorso duplicato, circuiti chiusi a tenuta stagna
- Conversione da Direct Photo a SVG per immagini raster, trasformando i pixel in linee vettoriali pulite
- Output con riconoscimento dell'ambito per incisori laser e plotter a penna, con il router CNC CAM gestito al di fuori di questo servizio
Commenti
Caricamento commenti...