Introduktion till G-Code: Från nybörjarkoncept till professionella arbetsflöden
G-Code är språket som förvandlar digital design till fysiska objekt. Lär dig vad det är, hur det fungerar, var det används och hur professionella arbetsflöden optimerar vektorfiler för felfri maskinexekvering.
Vad är G-Code och varför det är nödvändigt
G-code (Geometric Code) är det grundläggande programmeringsspråket för Computer Numerical Control (CNC) maskineri. Medan designprogramvara manipulerar matematiska vektorer och 3D-nät, kräver fysiska tillverkningsmaskiner explicita, sekventiella rumsliga koordinater och hårdvaruinstruktioner.
G-code överbryggar detta gap genom att översätta komplexa digitala geometrier till specifika linjära, cirkulära och hårdvarukommandon. Utan G-code kan mikrokontroller som styr stegmotorer och servon inte tolka digitala designfiler som SVGs eller STLs – vilket gör fysisk tillverkning omöjlig.
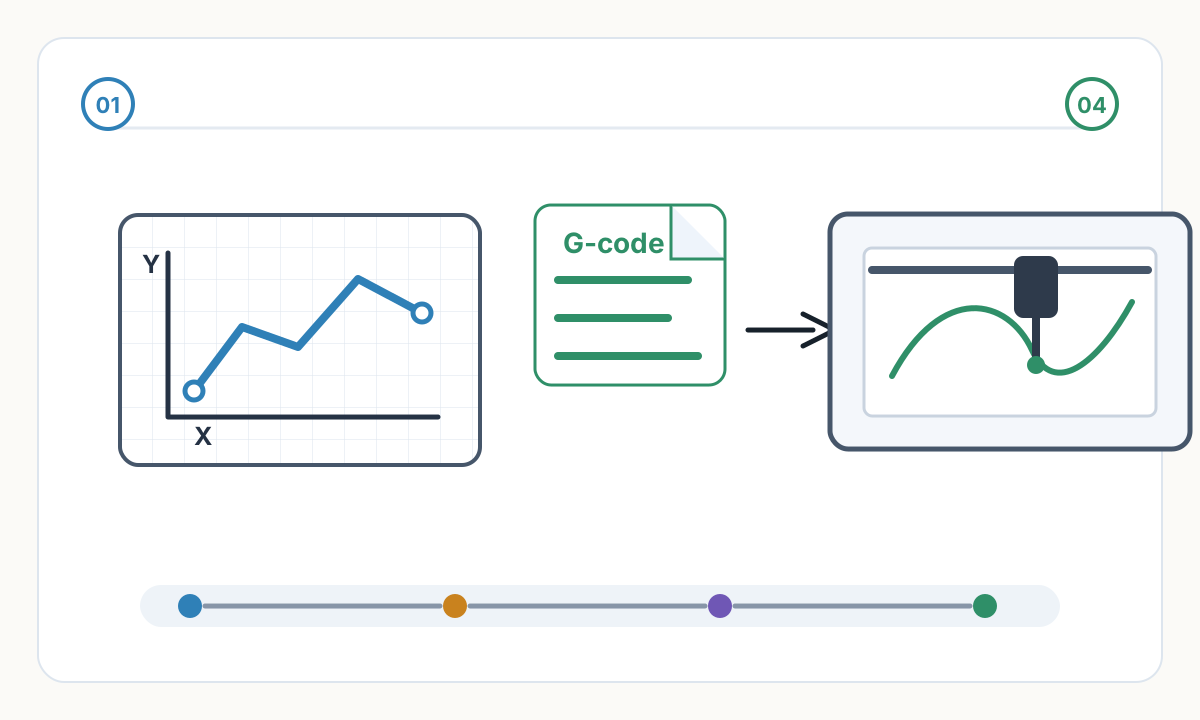
En SVG-fil beskriver hur en form ser ut matematiskt. G-code beskriver hur en maskin fysiskt måste röra sig, steg för steg, för att reproducera den formen i den verkliga världen.
Där G-Code verkar: Tillämpningar över branscher
G-code driver praktiskt taget varje maskin som arbetar på ett kartesiskt koordinatsystem, och orkestrerar exakta fysiska resultat över flera tillverkningsarbetsflöden:
- Penplotter: G-code dikterar exakt X/Y-positionering samtidigt som man använder Z-axel- eller servokommandon för exakta rörelser med penna upp och ner för att skapa vektorkonst
- Lasergravörer och -skärare: G-code styr lasereffektmodulering vid specifika rumsliga koordinater, vilket möjliggör intrikat rasterskuggning eller ren vektorskärning
- 3D-skrivare: G-code kartlägger X-, Y- och Z-rörelser samtidigt som de synkroniserar extrudermotorn (E-axeln) och hanterar termiska tillstånd för hotend- och printbädden
- CNC Fräsar och överfräsare: G-code plottar subtraktiva verktygsbanor genom fasta material, med matningshastigheter, spindelhastigheter och fleraxliga interpolationer
Anatomin för G-Code-kommandon
G-code-syntaxen bygger på alfanumeriska block som exekveras sekventiellt av maskinens firmware. Ett standardkommando, som G1 X15.0 Y20.0 F1500 S200, delas upp i distinkta driftsparametrar:
G-Code Kommandostruktur
- Åtgärdskoder (G/M): G-kommandon dikterar geometri och rörelse (G0 för snabb transitering, G1 för kontrollerad linjär rörelse, G2/G3 för bågar). M-kommandon styr hårdvarutillstånd som spindelaktivering eller laseravfyring
- Koordinater (X, Y, Z): Representerar absoluta eller relativa kartesiska positioner som verktygshuvudet måste nå i det fysiska rummet
- Matningshastighet (F): Mätt i mm/min definierar detta verktygshuvudets exakta hastighet under skär- eller ritningsoperationer
- Spindel/effekt (S): Definierar spindelvarvtal på CNC-fräsar eller laserintensitet på lasergravörer
G1 X15.0 Y20.0 F1500 S200 betyder: Flytta i en kontrollerad linje (G1) till positionen X=15mm0 vid en 0XQ matningshastighet på 0x7 1500mm/min med laser/spindeleffekt inställd på 200.
Vanliga arbetsflöden för G-Code Production
Att skriva rå G-code manuellt är mycket ineffektivt för komplexa geometrier. Moderna arbetsflöden förlitar sig på programvara för datorstödd tillverkning (CAM) för att automatisera generering av verktygsbanor från digitala filer.
Det moderna arbetsflödet för pennplotter
- 1
Vektor Design
Börja med en skalbar vektorgrafik (SVG), definierad av matematiska banor snarare än rasterpixlar. Rena, optimerade SVG-filer ger de bästa G-code-resultaten.
- 2
Vägoptimering
Plotter CAM-mjukvaran analyserar SVG-banor, sorterar dem för att minimera pen-up färdavstånd och förhindra oregelbundna, tidskrävande maskinrörelser.
- 3
Generera verktygsbanan
Programvaran översätter optimerade vektorer till G1-koordinater. M-koder eller Z-axelförskjutningar infogas för att fysiskt lyfta och sänka pennan vid övergång mellan oanslutna segment.
- 4
Utförande
En G-code-avsändare strömmar den kompilerade filen till plotterns mikrokontroller (ofta GRBL-baserad), och översätter digital syntax till elektroniska pulser för stegmotorerna.
Lasergravering och 3D-utskrift G-Code Arbetsflöden
Lasergravering: CAM programvara bearbetar vektorgränser för skärning och rasterbilder för skuggning. Den genererar dynamiska G-code som snabbt modulerar laserns S-parameter i farten och bränner exakta gråskalegradienter utan att stoppa X/Y-rörelsen.
3D Slicing & Subtractive CAM: En slicer eller CAM-program genererar 3D-volymetriska verktygsbanor, beräknar materialavlägsningshastigheter eller plastextruderingsvolymer samtidigt som exakta accelerationskurvor och verktygsväxlingsprotokoll bäddas in i utdatafilen.
Ju renare din ingång SVG, desto bättre är din G-code-utgång. Optimerade SVG-filer med minimala noder, inga dubbletter av sökvägar och korrekt sökvägsordning ger smidigare, snabbare och mer tillförlitlig maskinexekvering.
Avancerad yrkeskunskap: Post-processorer och maskindialekter
G-code saknar universell standardisering mellan industriella tillverkare. Ett Haas fräscenter, en Fanuc svarv och en GRBL plotter med öppen källkod tolkar strukturella kommandon olika.
Professionell CAM-programvara använder specifika efterprocessorer – översättningsskript som formaterar rå verktygsbanadata till den exakta syntaktiska dialekt som krävs av en specifik maskins styrenhet. Anpassning av postprocessorer säkerställer felfri mekanisk exekvering utan manuell kodredigering eller felsökning.
Rörelseplanering och framåtblicksalgoritmer
Firmware (som Klipper, Marlin eller GRBL) kör inte G-code omedelbart. Den bearbetar råkommandon genom avancerade rörelseplanerare.
Riktningsändringar i hög hastighet kräver exakt beräknade accelerations- och korsningsavvikelsealgoritmer för att lyda fysiken. Moderna kontroller analyserar hundratals G-code-linjer före den aktiva rörelsen (Look-Ahead).
Genom att analysera kommande geometrier beräknar firmware en kontinuerlig, optimal hastighetsprofil – förhindrar stamning, överhoppade motorsteg och mekanisk resonans under komplexa kurvor.
Om din G-code-fil innehåller tusentals små linjära segment istället för mjuka bågar, kämpar mikrokontroller med lågt minne för att bearbeta kommandon tillräckligt snabbt. Detta skapar stamning, inkonsekventa hastigheter och dålig ytfinish.
Bågpassning och dataoptimering
När standardvektorkurvor (Bézier-kurvor eller splines) exporteras till programvaran CAM, är de ofta facetterade i tusentals mikroskopiska raka linjer (G1-kommandon). Detta blåser upp filstorlekarna enormt och överväldigar mikrokontroller med lågt minne, vilket får maskiner att stamma när flaskhalsar i dataöverföringen uppstår.
Professionella optimeringsarbetsflöden använder Arc Fitting-algoritmer för att matematiskt känna igen kontinuerliga kurvor och ersätta hundratals linjära segment med enkla G2- eller G3-bågkommandon.
Denna process minskar filstorleken drastiskt, säkerställer kontinuerlig mekanisk hastighet och ger perfekt jämna fysiska kurvor.
En komplex krökt bana kan generera 500 G1 radkommandon. Med båganpassning kan samma bana representeras med bara 5-10 G2/G3 bågkommandon — en 50-100× minskning av filstorlek och parsing overhead.
Effektivisera ditt arbetsflöde med Laserlinez
Att övergå från visuella koncept till maskinklar G-code kräver absolut precision vid filkonvertering. På Laserlinez är vi specialiserade på att överbrygga klyftan mellan digital bildbehandling och fysisk tillverkning.
För lasergravörer och pennplotter hjälper tjänsten Laserlinez SVG-till-G-Code att förbereda rena SVG-banor för maskinprofilerad utdata med förhandskontroller, en konverteringsrapport och en förhandsgranskning av verktygsbanan. Komplett CNC-router CAM förblir ett separat arbetsflöde.
Laserlinez G-Code Arbetsflödesfördelar
- Ren, optimerad SVG-utgång med minimalt antal noder för effektiv G-code-generering
- Banoptimering och beställning för att minska pen-up resor och maskintid
- Produktionssäker geometri: inga överlappningar, inga dubbletter av banor, vattentäta slutna slingor
- Direkt konvertering av foto till SVG för rasterbilder – förvandla pixlar till rena vektorlinjer
- Omfattningsmedveten utdata för lasergravörer och pennplotter, med CNC router CAM hanterad utanför denna tjänst
Kommentarer
Läser in kommentarer...