G-Code 简介:从初学者概念到专业工作流程
G-Code 是将数字设计转化为物理对象的语言。了解它是什么、它如何工作、它在哪里使用,以及专业工作流程如何优化矢量文件以实现完美的机器执行。
什么是 G-Code 以及为什么需要它
G-code(几何代码)是计算机数控(CNC)机械的基础编程语言。虽然设计软件操纵数学向量和 3D 网格,但物理制造机器需要明确的、连续的空间坐标和硬件指令。
G-code 通过将复杂的数字几何图形转换为特定的线性、圆形和硬件状态命令来弥补这一差距。如果没有 G-code,控制步进电机和伺服系统的微控制器就无法解释 SVG 或 STL 等数字设计文件,从而导致物理制造变得不可能。
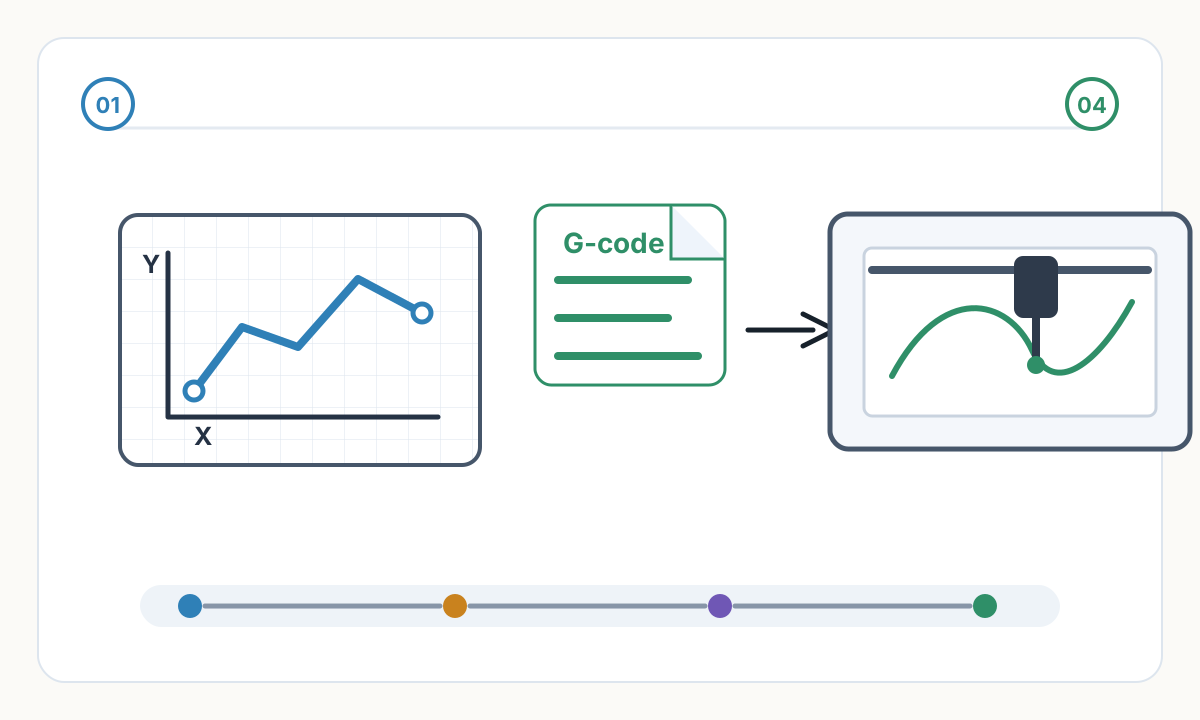
SVG 文件描述了形状在数学上的样子。 G-code 描述了机器必须如何逐步物理移动才能在现实世界中再现该形状。
G-Code 运营地点:跨行业应用
G-code 驱动几乎所有在笛卡尔坐标系上运行的机器,在多个制造工作流程中协调精确的物理结果:
- 笔式绘图仪:G-code 指示精确的 X/Y 定位,同时利用 Z 轴或伺服命令进行精确的提笔和落笔运动以创建矢量艺术
- 激光雕刻机和切割机:G-code 在特定空间坐标控制激光功率调制,实现复杂的光栅阴影或干净的矢量切割
- 3D 打印机:G-code 映射 X、Y 和 Z 运动,同时同步挤出机电机(E 轴)并管理热端和打印床的热状态
- CNC 铣床和铣床:G-code 通过固体材料绘制减材刀具路径,结合进给率、主轴速度和多轴插补
G-Code 命令剖析
G-code 语法依赖于机器固件顺序执行的字母数字块。标准命令(例如 G1 X15.0 Y20.0 F1500 S200)可分解为不同的操作参数:
G-Code 命令结构
- 动作代码 (G/M):G 命令规定几何形状和运动(G0 用于快速传输,G1 用于受控线性运动,G2/G3 用于圆弧)。 M 命令控制硬件状态,例如主轴激活或激光发射
- 坐标(X、Y、Z):表示工具头在物理空间中必须到达的绝对或相对笛卡尔位置
- 进给速率 (F):以毫米/分钟为单位测量,这定义了切割或拉伸操作期间刀头的准确速度
- 主轴/功率 (S):定义 CNC 铣刀上的主轴转速或激光雕刻机上的激光强度
G1 X15.0 Y20.0 F1500 S200 表示:沿控制线 (G1) 移动到位置 X=15mm, Y=20mm,进给速度为1500mm/min,激光/主轴功率设置为 200。
G-Code 生产的常见工作流程
对于复杂的几何形状,手动写入原始 G-code 效率非常低。现代工作流程依靠计算机辅助制造 (CAM) 软件来自动从数字文件生成刀具路径。
现代笔式绘图仪工作流程
- 1
矢量设计
从可缩放矢量图形 (SVG) 开始,由数学路径而不是光栅像素定义。干净、优化的 SVG 文件可产生最佳的 G-code 结果。
- 2
路径优化
绘图仪 CAM 软件分析 SVG 路径,并对它们进行排序,以最大限度地减少提笔行程距离并防止不稳定、耗时的机器移动。
- 3
刀具路径生成
该软件将优化矢量转换为 G1 坐标。在未连接的段之间转换时,插入 M 代码或 Z 轴移位以物理提升和降低笔。
- 4
执行
G-code 发送器将编译后的文件传输到绘图仪的微控制器(通常基于 GRBL),将数字语法转换为步进电机的电子脉冲。
激光雕刻和 3D 打印 G-Code 工作流程
激光雕刻:CAM 软件处理用于切割的矢量边界和用于着色的光栅图像。它生成动态 G-code,可动态快速调制激光器的 S 参数,在不停止 X/Y 运动的情况下燃烧精确的灰度梯度。
3D 切片和减材 CAM:切片机或 CAM 程序生成 3D 体积刀具路径,计算材料去除率或塑料挤出体积,同时将精确的加速度曲线和换刀协议嵌入到输出文件中。
您的输入 SVG 越干净,您的 G-code 输出就越好。优化的 SVG 文件具有最少的节点、无重复路径和正确的路径排序,可产生更平滑、更快、更可靠的机器执行。
高级专业知识:后处理器和机器语言
G-code 缺乏跨工业制造商的通用标准化。 Haas 铣削中心、Fanuc 车床和开源 GRBL 绘图仪以不同的方式解释结构命令。
专业的 CAM 软件利用特定的后处理器 - 将原始刀具路径数据格式化为特定机器控制器所需的精确语法方言的转换脚本。定制后处理器可确保完美的机械执行,无需手动代码编辑或故障排除。
运动规划和前瞻算法
固件(例如 Klipper、Marlin 或 GRBL)不会立即执行 G-code。它通过先进的运动规划器处理原始命令。
高速方向变化需要精确计算的加速度和交汇点偏差算法来遵守物理原理。现代控制器在主动运动(前视)之前解析数百条 G-code 行。
通过分析即将出现的几何形状,固件可以计算出连续的最佳速度曲线,从而防止复杂曲线期间出现卡顿、跳过电机步骤和机械共振。
如果您的 G-code 文件包含数千个微小的线性段而不是平滑的弧线,则低内存微控制器将难以足够快地处理命令。这会造成卡顿、速度不一致和表面光洁度差。
弧线拟合和数据优化
当标准矢量曲线(Bézier 曲线或样条曲线)导出到 CAM 软件时,它们经常被分割成数千条微观直线(G1 命令)。这会大大增加文件大小并压垮低内存微控制器,导致机器在出现数据传输瓶颈时出现卡顿。
专业优化工作流程利用圆弧拟合算法以数学方式识别连续曲线,并使用单个 G2 或 G3 圆弧命令替换数百个线性段。
该过程大大减小了文件大小,确保连续的机械速度,并产生完美平滑的物理曲线。
复杂的弯曲路径可能会生成 500 个 G1 直线命令。通过弧拟合,只需 5-10 个 G2/G3 弧命令即可表示相同的路径 - 文件大小和解析开销减少了 50-100 倍。
使用 Laserlinez 简化您的工作流程
从视觉概念过渡到机器就绪的 G-code 需要文件转换的绝对精度。在 Laserlinez,我们专注于弥合数字成像和物理制造之间的差距。
对于激光雕刻机和笔式绘图仪,Laserlinez SVG-to-G-Code 服务可帮助为机器轮廓输出准备干净的 SVG 路径,并提供预检检查、转换报告和刀具路径预览。完整的 CNC 路由器 CAM 仍然是一个单独的工作流程。
Laserlinez G-Code 工作流程优势
- 干净、优化的 SVG 输出,节点数最少,可高效生成 G-code
- 路径优化和排序以减少提笔行程和机器时间
- 生产安全的几何形状:无重叠、无重复路径、密封闭环
- 将照片直接转换为光栅图像的 SVG — 将像素转换为干净的矢量线
- 激光雕刻机和笔式绘图仪的范围感知输出,CNC 路由器 CAM 在此服务之外处理
评论
正在加载评论...