Úvod do G-Code: Od začátečnických konceptů k profesionálním pracovním postupům
G-Code je jazyk, který mění digitální návrhy na fyzické objekty. Zjistěte, co to je, jak funguje, kde se používá a jak profesionální pracovní postupy optimalizují vektorové soubory pro bezchybné provádění stroje.
Co je G-Code a proč je to nutné
G-code (Geometric Code) je základní programovací jazyk pro stroje počítačového numerického řízení (CNC). Zatímco návrhářský software manipuluje s matematickými vektory a 3D sítěmi, fyzické výrobní stroje vyžadují explicitní, sekvenční prostorové souřadnice a hardwarové instrukce.
G-code překlenuje tuto mezeru převodem složitých digitálních geometrií do specifických lineárních, kruhových a hardwarových příkazů. Bez G-code nemohou mikrokontroléry, které řídí krokové motory a serva, interpretovat soubory digitálního návrhu, jako jsou SVG nebo STL – což znemožňuje fyzickou výrobu.
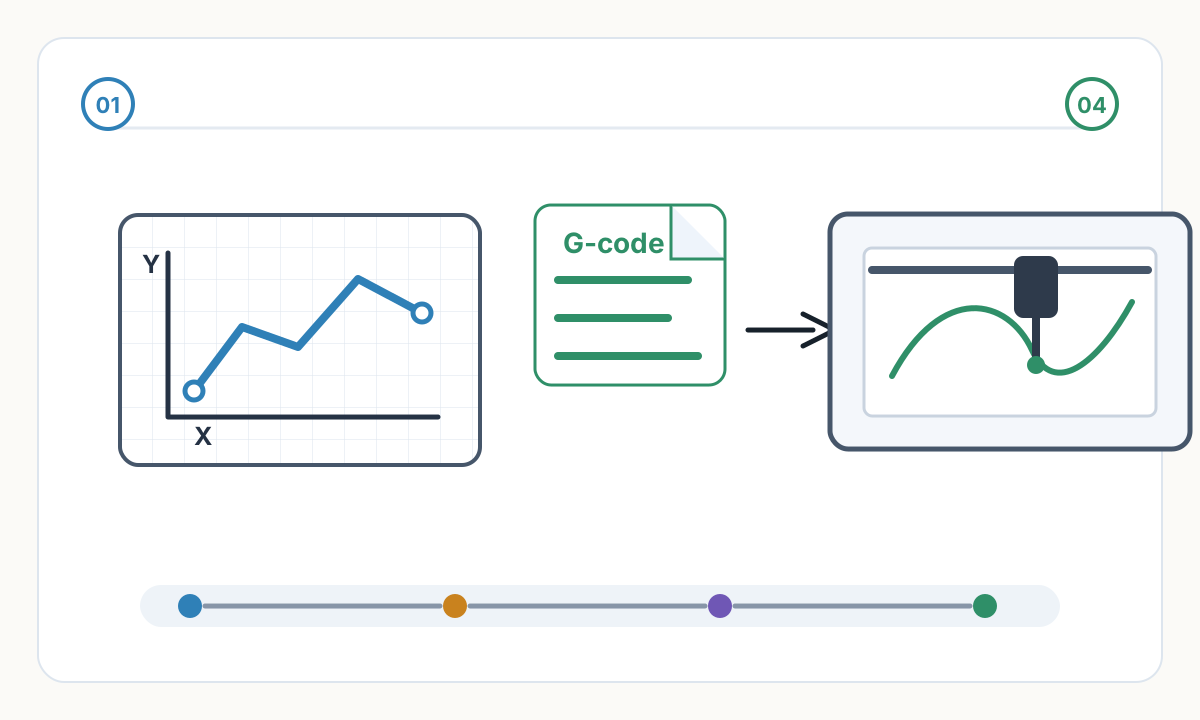
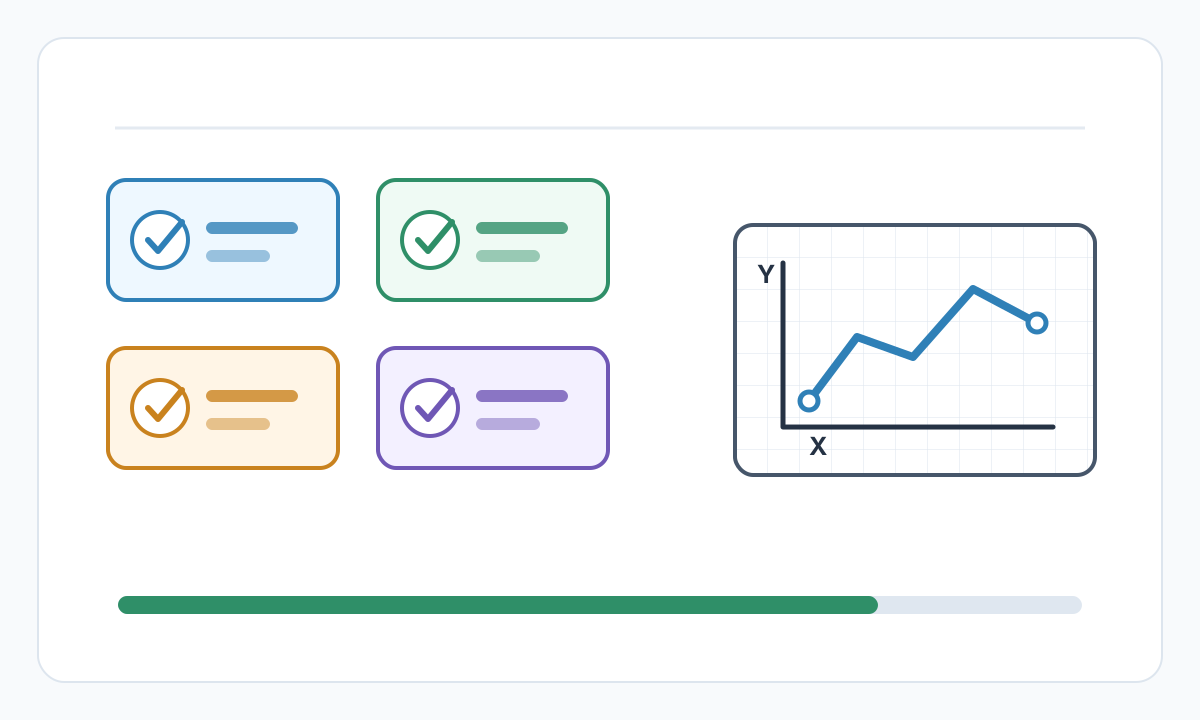
Soubor SVG popisuje, jak tvar vypadá matematicky. G-code popisuje, jak se stroj musí fyzicky pohybovat krok za krokem, aby reprodukoval tento tvar v reálném světě.
Kde G-Code působí: Aplikace napříč průmysly
G-code pohání prakticky každý stroj pracující na kartézském souřadnicovém systému a organizuje přesné fyzické výsledky napříč různými výrobními pracovními postupy:
- Plotry per: G-code diktuje přesné umístění X/Y a zároveň využívá příkazy osy Z nebo servo pro přesné pohyby pera nahoru a dolů k vytvoření vektorové grafiky
- Laserové rytce a řezačky: G-code řídí modulaci výkonu laseru na konkrétních prostorových souřadnicích, což umožňuje složité rastrové stínování nebo čisté vektorové řezání
- 3D tiskárny: G-code mapuje pohyby X, Y a Z při synchronizaci motoru extrudéru (osa E) a řízení teplotních stavů hotendu a tiskového lože
- CNC Frézy a frézy: G-code vykresluje subtraktivní dráhy nástroje prostřednictvím pevných materiálů, včetně rychlosti posuvu, rychlosti vřetena a víceosých interpolací
Anatomie příkazů G-Code
Syntaxe G-code se opírá o alfanumerické bloky spouštěné postupně firmwarem zařízení. Standardní příkaz, jako je G1 X15.0 Y20.0 F1500 S200, se dělí na různé provozní parametry:
Struktura příkazů G-Code
- Akční kódy (G/M): Příkazy G diktují geometrii a pohyb (G0 pro rychlý přechod, G1 pro řízený lineární pohyb, G2/G3 pro oblouky). Příkazy M řídí stavy hardwaru, jako je aktivace vřetena nebo odpálení laseru
- Souřadnice (X, Y, Z): Představují absolutní nebo relativní kartézské polohy, kterých musí hlava nástroje dosáhnout ve fyzickém prostoru
- Rychlost posuvu (F): Měřeno v mm/min, definuje přesnou rychlost hlavy nástroje během řezání nebo tažení
- Vřeteno/Výkon (S): Definuje otáčky vřetena u fréz CNC nebo intenzitu laseru u laserových rytců
G1 X15.0 Y20.0 F1500 S200 znamená: Pohyb v řízené linii (G1) do polohy X=15mm, Y=rychlost posuvu a7QZQ0 1500mm/min s výkonem laseru/vřetena nastaveným na 200.
Společné pracovní postupy pro výrobu G-Code
Ruční zápis raw G-code je vysoce neefektivní pro složité geometrie. Moderní pracovní postupy spoléhají na software Computer-Aided Manufacturing (CAM), který automatizuje generování dráhy nástroje z digitálních souborů.
Pracovní postup moderního perového plotru
- 1
Vektorový Design
Začněte se škálovatelnou vektorovou grafikou (SVG), definovanou spíše matematickými cestami než rastrovými pixely. Čisté, optimalizované soubory SVG poskytují nejlepší výsledky G-code.
- 2
Optimalizace cesty
Software plotru CAM analyzuje cesty SVG, třídí je tak, aby se minimalizovala dráha pohybu pera a zabránilo se nevyzpytatelným a časově náročným pohybům stroje.
- 3
Generování dráhy nástroje
Software převádí optimalizované vektory do souřadnic G1. M-kódy nebo posuny osy Z jsou vloženy pro fyzické zvednutí a spuštění pera při přechodu mezi nespojenými segmenty.
- 4
Provedení
Odesílač G-code streamuje zkompilovaný soubor do mikrokontroléru plotru (často na bázi GRBL) a převádí digitální syntaxi na elektronické impulsy pro krokové motory.
Laserové gravírování a 3D tisk Pracovní postupy G-Code
Laserové gravírování: Software CAM zpracovává vektorové hranice pro řezání a rastrové obrázky pro stínování. Generuje dynamický G-code, který rychle moduluje S-parametr laseru za běhu a vypaluje přesné přechody ve stupních šedi bez zastavení pohybu X/Y.
3D krájení a odčítání CAM: Program slicer nebo CAM generuje 3D objemové dráhy nástroje, vypočítává rychlosti úběru materiálu nebo objemy vytlačování plastů, přičemž do výstupního souboru vkládá přesné křivky zrychlení a protokoly výměny nástrojů.
Čím čistší je váš vstup SVG, tím lepší je váš výstup G-code. Optimalizované soubory SVG s minimem uzlů, bez duplicitních cest a správným řazením cest zajišťují plynulejší, rychlejší a spolehlivější provádění stroje.
Pokročilé odborné znalosti: Post-procesory a strojové dialekty
G-code postrádá univerzální standardizaci napříč průmyslovými výrobci. Frézovací centrum Haas, soustruh Fanuc a plotr GRBL s otevřeným zdrojovým kódem interpretují strukturální příkazy odlišně.
Profesionální software CAM využívá specifické postprocesory – překladové skripty, které formátují nezpracovaná data dráhy nástroje do přesného syntaktického dialektu, který vyžaduje konkrétní řídicí systém stroje. Přizpůsobení post-procesorů zajišťuje bezchybné mechanické provádění bez ruční úpravy kódu nebo odstraňování problémů.
Motion Planning a Look-Ahead Algoritmy
Firmware (například Klipper, Marlin nebo GRBL) nespustí G-code okamžitě. Zpracovává nezpracované příkazy prostřednictvím pokročilých plánovačů pohybu.
Vysokorychlostní změny směru vyžadují přesně vypočítané algoritmy zrychlení a odchylky křižovatky, aby se podřídily fyzice. Moderní ovladače analyzují stovky řádků G-code před aktivním pohybem (Look-Ahead).
Analýzou nadcházejících geometrií firmware vypočítá spojitý, optimální rychlostní profil – zabraňuje zadrhávání, přeskakování kroků motoru a mechanické rezonanci během složitých křivek.
Pokud váš soubor G-code obsahuje tisíce drobných lineárních segmentů namísto hladkých oblouků, mikrokontroléry s nízkou pamětí mají potíže se zpracováním příkazů dostatečně rychle. To způsobuje zadrhávání, nekonzistentní rychlosti a špatnou povrchovou úpravu.
Obloukové fitování a optimalizace dat
Když jsou standardní vektorové křivky (křivky Bézier nebo splajny) exportovány do softwaru CAM, jsou často rozděleny do tisíců mikroskopických přímek (příkazy G1). To masivně zvětšuje velikost souborů a zahlcuje mikrokontroléry s nízkou pamětí, což způsobuje, že stroje se zadrhávají, protože dochází k překážkám přenosu dat.
Profesionální optimalizační pracovní postupy využívají algoritmy Arc Fitting pro matematické rozpoznání spojitých křivek a nahrazení stovek lineárních segmentů jedinými obloukovými příkazy G2 nebo G3.
Tento proces drasticky snižuje velikost souboru, zajišťuje plynulou mechanickou rychlost a vytváří dokonale hladké fyzické křivky.
Složitá zakřivená cesta může vygenerovat 500 řádkových příkazů G1. S obloukovým přizpůsobením lze stejnou cestu znázornit pomocí pouhých 5–10 příkazů oblouku G2/G3 – 50–100× zmenšení velikosti souboru a režie analýzy.
Zjednodušte svůj pracovní postup pomocí Laserlinez
Přechod od vizuálních konceptů ke stroji připravenému G-code vyžaduje absolutní přesnost při převodu souborů. V Laserlinez se specializujeme na překlenutí propasti mezi digitálním zobrazováním a fyzickou výrobou.
U laserových rytců a perových plotrů pomáhá služba Laserlinez SVG-to-G-Code připravit čisté dráhy SVG pro výstup s profilem stroje s kontrolami před výstupem, zprávou o převodu a náhledem dráhy nástroje. Úplný router CNC CAM zůstává samostatným pracovním postupem.
Výhody pracovního postupu Laserlinez G-Code
- Čistý, optimalizovaný výstup SVG s minimálním počtem uzlů pro efektivní generaci G-code
- Optimalizace trasy a řazení pro snížení cesty a času stroje
- Výrobně bezpečná geometrie: žádné překrývání, žádné duplicitní cesty, vodotěsné uzavřené smyčky
- Přímá konverze fotografií na SVG pro rastrové obrázky – přeměna pixelů na čisté vektorové čáry
- Výstup s ohledem na rozsah pro laserové rytce a perové plotry, s routerem CNC CAM obsluhovaným mimo tuto službu
Komentáře
Načítání komentářů...