Pengantar G-Code: Dari Konsep Pemula hingga Alur Kerja Profesional
G-Code adalah bahasa yang mengubah desain digital menjadi objek fisik. Pelajari apa itu, cara kerjanya, di mana ia digunakan, dan bagaimana alur kerja profesional mengoptimalkan file vektor untuk eksekusi mesin yang sempurna.
Apa Itu G-Code dan Mengapa Diperlukan
G-code (Kode Geometris) adalah bahasa pemrograman dasar untuk mesin Computer Numerical Control (CNC). Sementara perangkat lunak desain memanipulasi vektor matematika dan jerat 3D, mesin manufaktur fisik memerlukan koordinat spasial dan instruksi perangkat keras yang eksplisit dan berurutan.
G-code menjembatani kesenjangan ini dengan menerjemahkan geometri digital yang kompleks ke dalam perintah linier, sirkular, dan status perangkat keras tertentu. Tanpa G-code, mikrokontroler yang mengatur motor stepper dan servo tidak dapat menafsirkan file desain digital seperti SVGs atau STLs — membuat fabrikasi fisik menjadi tidak mungkin.
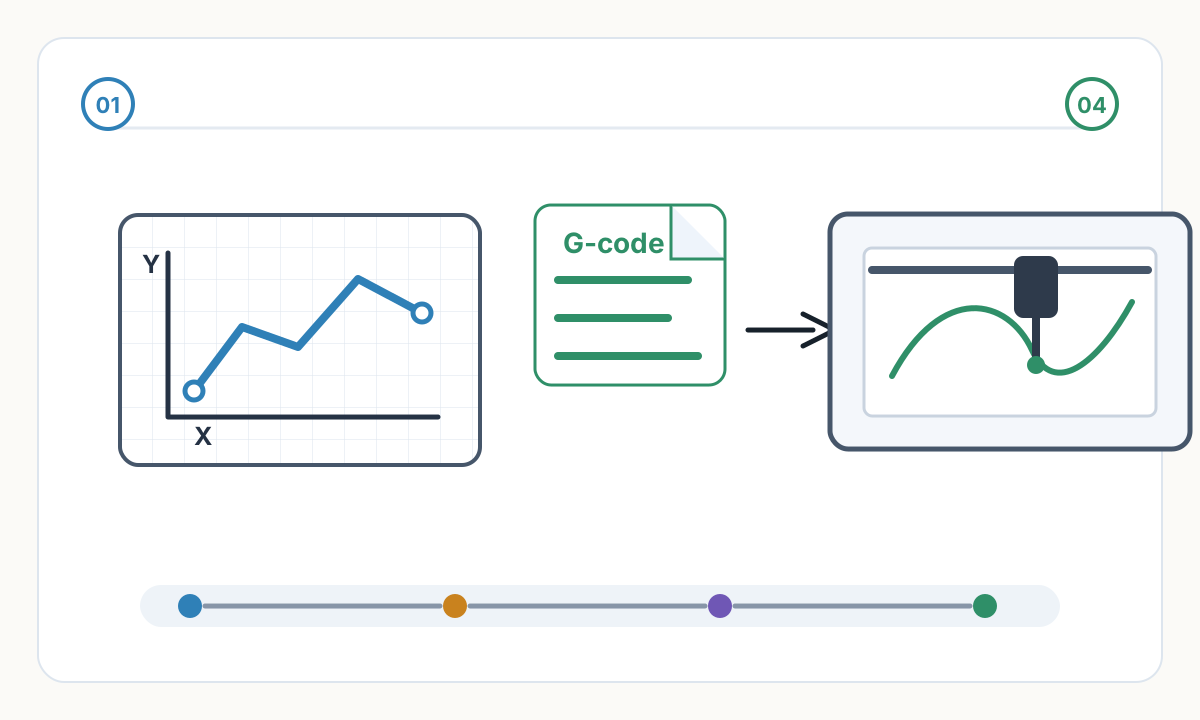
File SVG mendeskripsikan bentuk secara matematis. G-code menjelaskan bagaimana mesin harus bergerak secara fisik, langkah demi langkah, untuk mereproduksi bentuk tersebut di dunia nyata.
Dimana G-Code Beroperasi: Aplikasi di Seluruh Industri
G-code menggerakkan hampir setiap mesin yang beroperasi pada sistem koordinat Cartesian, mengatur hasil fisik yang tepat di berbagai alur kerja fabrikasi:
- Pen Plotter: G-code menentukan posisi X/Y yang tepat sambil menggunakan perintah sumbu Z atau servo untuk gerakan pena ke atas dan ke bawah yang tepat untuk membuat seni vektor
- Pengukir & Pemotong Laser: G-code mengontrol modulasi daya laser pada koordinat spasial tertentu, memungkinkan bayangan raster yang rumit atau pemotongan vektor yang bersih
- Printer 3D: G-code memetakan gerakan X, Y, dan Z sambil menyinkronkan motor ekstruder (sumbu E) dan mengelola kondisi termal untuk hotend dan print bed
- CNC Pabrik & Router: G-code memplot jalur alat subtraktif melalui material padat, menggabungkan laju pengumpanan, kecepatan spindel, dan interpolasi multi-sumbu
Anatomi Perintah G-Code
Sintaks G-code bergantung pada blok alfanumerik yang dijalankan secara berurutan oleh firmware mesin. Perintah standar, seperti G1 X15.0 Y20.0 F1500 S200, dipecah menjadi parameter operasional yang berbeda:
Struktur Perintah G-Code
- Kode Tindakan (G/M): Perintah G menentukan geometri dan gerakan (G0 untuk angkutan cepat, G1 untuk gerakan linier terkontrol, G2/G3 untuk busur). Perintah M mengontrol status perangkat keras seperti aktivasi spindel atau penembakan laser
- Koordinat (X, Y, Z): Mewakili posisi Cartesian absolut atau relatif yang harus dicapai oleh toolhead dalam ruang fisik
- Laju Pengumpanan (F): Diukur dalam mm/mnt, ini menentukan kecepatan yang tepat dari kepala alat selama operasi pemotongan atau menggambar
- Spindel/Daya (S): Menentukan RPM spindel pada pabrik CNC atau intensitas laser pada pengukir laser
G1 X15.0 Y20.0 F1500 S200 artinya: Bergerak dalam garis terkontrol (G1) ke posisi X=15mm, Y=20mm dengan feed rate sebesar 1500mm/mnt dengan daya laser/spindel diatur ke 200.
Alur Kerja Umum untuk Produksi G-Code
Menulis G-code mentah secara manual sangat tidak efisien untuk geometri yang kompleks. Alur kerja modern mengandalkan perangkat lunak Computer-Aided Manufacturing (CAM) untuk mengotomatiskan pembuatan jalur alat dari file digital.
Alur Kerja Plotter Pena Modern
- 1
Desain Vektor
Mulailah dengan grafik vektor yang dapat diskalakan (SVG), yang ditentukan oleh jalur matematika, bukan piksel raster. File SVG yang bersih dan dioptimalkan menghasilkan hasil G-code terbaik.
- 2
Optimasi Jalur
Perangkat lunak Plotter CAM menganalisis jalur SVG, mengurutkannya untuk meminimalkan jarak perjalanan pen-up dan mencegah pergerakan mesin yang tidak menentu dan memakan waktu.
- 3
Generasi Jalur Alat
Perangkat lunak ini menerjemahkan vektor yang dioptimalkan ke dalam koordinat G1. Kode-M atau pergeseran sumbu Z disisipkan untuk mengangkat dan menurunkan pena secara fisik saat bertransisi di antara segmen yang tidak terhubung.
- 4
Eksekusi
Pengirim G-code mengalirkan file yang dikompilasi ke mikrokontroler plotter (seringkali berbasis GRBL), menerjemahkan sintaksis digital menjadi pulsa elektronik untuk motor stepper.
Alur Kerja Gravir Laser & Pencetakan 3D G-Code
Gravir Laser: Perangkat lunak CAM memproses batas vektor untuk pemotongan dan gambar raster untuk bayangan. Ini menghasilkan G-code dinamis yang dengan cepat memodulasi parameter S laser dengan cepat, membakar gradien skala abu-abu yang tepat tanpa menghentikan gerakan X/Y.
Pemotongan 3D & Subtraktif CAM: Program pemotong atau CAM menghasilkan jalur pahat volumetrik 3D, menghitung laju penghilangan material atau volume ekstrusi plastik sambil menyematkan kurva percepatan yang tepat dan protokol penggantian pahat ke dalam file keluaran.
Semakin bersih input SVG, semakin baik output G-code Anda. File SVG yang dioptimalkan dengan node minimal, tanpa jalur duplikat, dan pengurutan jalur yang tepat menghasilkan eksekusi mesin yang lebih lancar, lebih cepat, dan lebih andal.
Pengetahuan Profesional Tingkat Lanjut: Pasca-Prosesor dan Dialek Mesin
G-code tidak memiliki standarisasi universal di seluruh produsen industri. Pusat penggilingan Haas, mesin bubut Fanuc, dan plotter GRBL sumber terbuka menafsirkan perintah struktural secara berbeda.
Perangkat lunak CAM profesional menggunakan Post-Prosesor tertentu — skrip terjemahan yang memformat data jalur alat mentah ke dalam dialek sintaksis yang tepat yang diperlukan oleh pengontrol mesin tertentu. Menyesuaikan pasca-prosesor memastikan eksekusi mekanis yang sempurna tanpa pengeditan kode manual atau pemecahan masalah.
Algoritma Perencanaan Gerak dan Pandangan ke Depan
Firmware (seperti Klipper, Marlin, atau GRBL) tidak menjalankan G-code secara instan. Ini memproses perintah mentah melalui perencana gerakan tingkat lanjut.
Perubahan arah berkecepatan tinggi memerlukan perhitungan akselerasi dan deviasi persimpangan yang tepat agar sesuai dengan fisika. Pengendali modern mengurai ratusan garis G-code sebelum pergerakan aktif (Look-Ahead).
Dengan menganalisis geometri yang akan datang, firmware menghitung profil kecepatan optimal dan berkelanjutan — mencegah kegagapan, langkah motorik yang dilewati, dan resonansi mekanis selama tikungan yang rumit.
Jika file G-code Anda berisi ribuan segmen linier kecil, bukan busur halus, mikrokontroler dengan memori rendah kesulitan memproses perintah dengan cukup cepat. Hal ini menyebabkan kegagapan, kecepatan tidak konsisten, dan permukaan akhir yang buruk.
Pemasangan Arc dan Optimasi Data
Ketika kurva vektor standar (kurva atau spline Bézier) diekspor ke perangkat lunak CAM, kurva tersebut sering kali diubah menjadi ribuan garis lurus mikroskopis (perintah G1). Hal ini memperbesar ukuran file secara besar-besaran dan membebani mikrokontroler dengan memori rendah, menyebabkan mesin tersendat saat terjadi kemacetan transfer data.
Alur kerja pengoptimalan profesional menggunakan algoritme Arc Fitting untuk mengenali kurva kontinu secara matematis dan mengganti ratusan segmen linier dengan perintah busur tunggal G2 atau G3.
Proses ini secara drastis mengurangi ukuran file, memastikan kecepatan mekanis yang berkelanjutan, dan menghasilkan kurva fisik yang sangat mulus.
Jalur melengkung yang kompleks mungkin menghasilkan 500 perintah baris G1. Dengan pemasangan busur, jalur yang sama dapat direpresentasikan hanya dengan perintah busur 5-10 G2/G3 — pengurangan 50-100× dalam ukuran file dan overhead penguraian.
Sederhanakan Alur Kerja Anda dengan Laserlinez
Transisi dari konsep visual ke G-code yang siap mesin memerlukan ketelitian mutlak dalam konversi file. Di Laserlinez, kami berspesialisasi dalam menjembatani kesenjangan antara pencitraan digital dan fabrikasi fisik.
Untuk pengukir laser dan plotter pena, layanan Laserlinez SVG-ke-G-Code membantu menyiapkan jalur SVG yang bersih untuk keluaran profil mesin dengan pemeriksaan prapenerbangan, laporan konversi, dan pratinjau jalur alat. Router CNC lengkap CAM tetap menjadi alur kerja terpisah.
Manfaat Alur Kerja Laserlinez G-Code
- Output SVG yang bersih dan optimal dengan jumlah node minimal untuk menghasilkan G-code yang efisien
- Pengoptimalan dan pemesanan jalur untuk mengurangi perjalanan pen-up dan waktu alat berat
- Geometri yang aman untuk produksi: tidak ada tumpang tindih, tidak ada jalur duplikat, loop tertutup kedap air
- Konversi Foto Langsung ke SVG untuk gambar raster — mengubah piksel menjadi garis vektor bersih
- Output sadar cakupan untuk pengukir laser dan komplotan pena, dengan router CNC CAM ditangani di luar layanan ini
Komentar
Memuat komentar...