Introdução ao G-Code: de conceitos para iniciantes a fluxos de trabalho profissionais
G-Code é a linguagem que transforma designs digitais em objetos físicos. Saiba o que é, como funciona, onde é usado e como fluxos de trabalho profissionais otimizam arquivos vetoriais para uma execução impecável da máquina.
O que é G-Code e por que é necessário
G-code (Código Geométrico) é a linguagem de programação básica para máquinas de Controle Numérico Computadorizado (CNC). Enquanto o software de design manipula vetores matemáticos e malhas 3D, as máquinas de fabricação física exigem coordenadas espaciais sequenciais e explícitas e instruções de hardware.
G-code preenche essa lacuna traduzindo geometrias digitais complexas em comandos lineares, circulares e de estado de hardware específicos. Sem G-code, os microcontroladores que controlam motores de passo e servos não podem interpretar arquivos de projeto digital como SVGs ou STLs – tornando a fabricação física impossível.
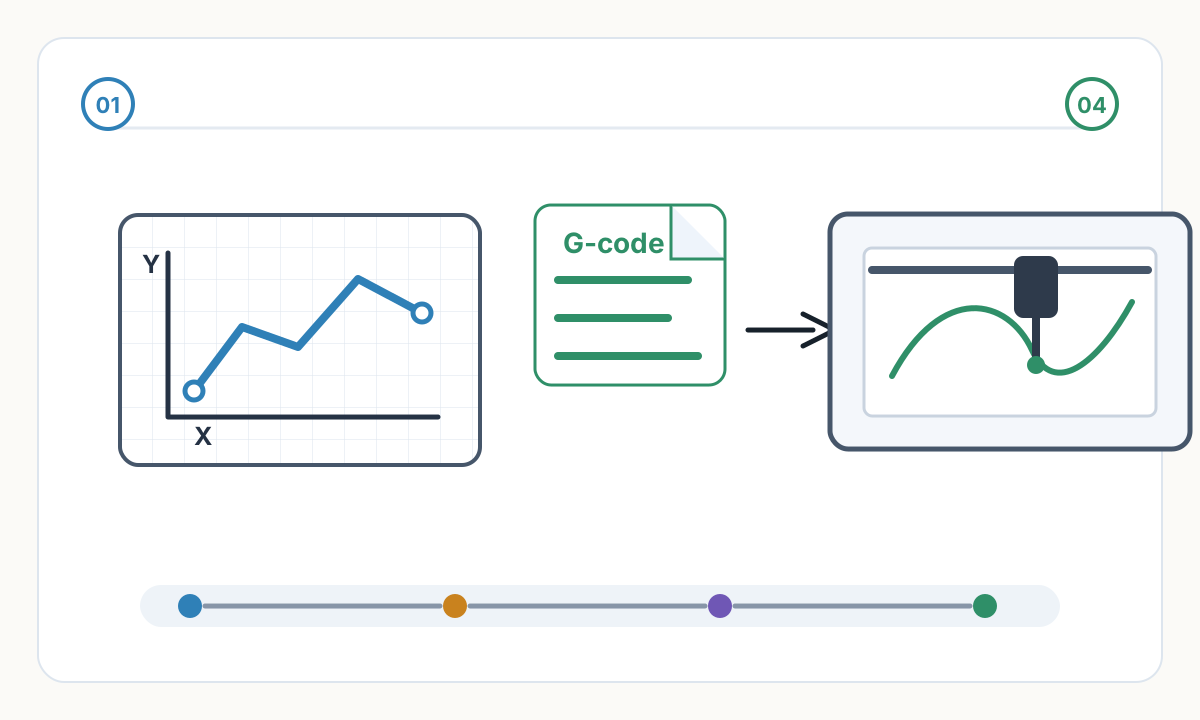
Um arquivo SVG descreve matematicamente a aparência de uma forma. G-code descreve como uma máquina deve se mover fisicamente, passo a passo, para reproduzir aquela forma no mundo real.
Onde G-Code opera: aplicações em todos os setores
G-code aciona praticamente todas as máquinas que operam em um sistema de coordenadas cartesianas, orquestrando resultados físicos precisos em vários fluxos de trabalho de fabricação:
- Plotadoras de caneta: G-code determina o posicionamento X/Y exato enquanto utiliza o eixo Z ou comandos servo para movimentos precisos de caneta para cima e para baixo para criar arte vetorial
- Gravadores e cortadores a laser: G-code controla a modulação de potência do laser em coordenadas espaciais específicas, permitindo sombreamento raster intrincado ou corte vetorial limpo
- Impressoras 3D: G-code mapeia os movimentos X, Y e Z enquanto sincroniza o motor da extrusora (eixo E) e gerencia os estados térmicos do hotend e da base de impressão
- CNC Fresas e Roteadoras: G-code plota caminhos de ferramenta subtrativos através de materiais sólidos, incorporando taxas de avanço, velocidades de fuso e interpolações multieixos
A anatomia dos comandos G-Code
A sintaxe G-code depende de blocos alfanuméricos executados sequencialmente pelo firmware da máquina. Um comando padrão, como G1 X15.0 Y20.0 F1500 S200, se divide em parâmetros operacionais distintos:
Estrutura de comando G-Code
- Códigos de ação (G/M): os comandos G determinam a geometria e o movimento (G0 para trânsito rápido, G1 para movimento linear controlado, G2/G3 para arcos). Os comandos M controlam os estados de hardware, como ativação do fuso ou disparo do laser
- Coordenadas (X, Y, Z): Representam posições cartesianas absolutas ou relativas que o cabeçote deve alcançar no espaço físico
- Taxa de avanço (F): medida em mm/min, define a velocidade exata do cabeçote durante operações de corte ou trefilação
- Fuso/Potência (S): Define RPM do fuso em fresadoras CNC ou intensidade do laser em gravadores a laser
G1 X15.0 Y20.0 F1500 S200 significa: Mover em uma linha controlada (G1) para a posição X=15mm, Y=20mm a uma taxa de alimentação de 1500mm/min com potência do laser/fuso definida para 200.
Fluxos de trabalho comuns para produção G-Code
Escrever G-code bruto manualmente é altamente ineficiente para geometrias complexas. Os fluxos de trabalho modernos contam com o software Computer-Aided Manufacturing (CAM) para automatizar a geração de caminhos de ferramenta a partir de arquivos digitais.
O fluxo de trabalho moderno do Pen Plotter
- 1
Desenho vetorial
Comece com um gráfico vetorial escalonável (SVG), definido por caminhos matemáticos em vez de pixels raster. Arquivos SVG limpos e otimizados produzem os melhores resultados G-code.
- 2
Otimização de caminho
O software Plotter CAM analisa os caminhos SVG, classificando-os para minimizar a distância percorrida e evitar movimentos erráticos e demorados da máquina.
- 3
Geração de percurso
O software traduz vetores otimizados em coordenadas G1. Códigos M ou deslocamentos do eixo Z são inseridos para levantar e abaixar fisicamente a caneta durante a transição entre segmentos não conectados.
- 4
Execução
Um remetente G-code transmite o arquivo compilado para o microcontrolador da plotadora (geralmente baseado em GRBL), traduzindo a sintaxe digital em pulsos eletrônicos para os motores de passo.
Fluxos de trabalho de gravação a laser e impressão 3D G-Code
Gravação a laser: o software CAM processa limites vetoriais para corte e imagens rasterizadas para sombreamento. Ele gera G-code dinâmico que modula rapidamente o parâmetro S do laser em tempo real, queimando gradientes precisos em escala de cinza sem interromper o movimento X/Y.
Fatiamento 3D e subtrativo CAM: Um programa de fatiamento ou CAM gera caminhos de ferramenta volumétricos 3D, calculando taxas de remoção de material ou volumes de extrusão de plástico enquanto incorpora curvas de aceleração exatas e protocolos de troca de ferramenta no arquivo de saída.
Quanto mais limpa for sua entrada SVG, melhor será sua saída G-code. Arquivos SVG otimizados com nós mínimos, sem caminhos duplicados e ordem de caminho adequada produzem uma execução de máquina mais suave, rápida e confiável.
Conhecimento Profissional Avançado: Pós-Processadores e Dialetos de Máquina
G-code carece de padronização universal entre fabricantes industriais. Um centro de fresamento Haas, um torno Fanuc e uma plotadora GRBL de código aberto interpretam comandos estruturais de maneira diferente.
O software profissional CAM utiliza pós-processadores específicos – scripts de tradução que formatam dados brutos do caminho da ferramenta no dialeto sintático exato exigido pelo controlador de uma máquina específica. A personalização de pós-processadores garante uma execução mecânica perfeita, sem edição manual de código ou solução de problemas.
Algoritmos de planejamento de movimento e antecipação
Firmware (como Klipper, Marlin ou GRBL) não executa G-code instantaneamente. Ele processa comandos brutos por meio de planejadores de movimento avançados.
Mudanças direcionais em alta velocidade exigem algoritmos de aceleração e desvio de junção calculados com precisão para obedecer à física. Os controladores modernos analisam centenas de linhas G-code antes do movimento ativo (Look-Ahead).
Ao analisar as geometrias futuras, o firmware calcula um perfil de velocidade contínuo e ideal, evitando falhas, saltos de passos do motor e ressonância mecânica durante curvas complexas.
Se o seu arquivo G-code contiver milhares de pequenos segmentos lineares em vez de arcos suaves, os microcontroladores com pouca memória terão dificuldade para processar comandos com rapidez suficiente. Isso cria gagueira, velocidades inconsistentes e acabamento superficial ruim.
Ajuste de arco e otimização de dados
Quando curvas vetoriais padrão (curvas ou splines Bézier) são exportadas para o software CAM, elas são frequentemente facetadas em milhares de linhas retas microscópicas (comandos G1). Isso aumenta enormemente o tamanho dos arquivos e sobrecarrega os microcontroladores com pouca memória, fazendo com que as máquinas travem à medida que ocorrem gargalos na transferência de dados.
Os fluxos de trabalho de otimização profissional utilizam algoritmos de ajuste de arco para reconhecer matematicamente curvas contínuas e substituir centenas de segmentos lineares por comandos de arco únicos G2 ou G3.
Este processo reduz drasticamente o tamanho do arquivo, garante velocidade mecânica contínua e produz curvas físicas perfeitamente suaves.
Um caminho curvo complexo pode gerar 500 comandos de linha G1. Com o ajuste de arco, o mesmo caminho pode ser representado com apenas 5 a 10 comandos de arco G2/G3 — uma redução de 50 a 100× no tamanho do arquivo e na sobrecarga de análise.
Simplifique seu fluxo de trabalho com Laserlinez
A transição de conceitos visuais para G-code pronto para máquina requer precisão absoluta na conversão de arquivos. Na Laserlinez, nos especializamos em preencher a lacuna entre a imagem digital e a fabricação física.
Para gravadores a laser e plotadoras de caneta, o serviço Laserlinez SVG-to-G-Code ajuda a preparar caminhos SVG limpos para saída com perfil de máquina com verificações de comprovação, um relatório de conversão e uma visualização do percurso da ferramenta. O roteador CNC completo CAM permanece um fluxo de trabalho separado.
Laserlinez G-Code Benefícios do fluxo de trabalho
- Saída SVG limpa e otimizada com contagens mínimas de nós para geração eficiente de G-code
- Otimização e ordenação de caminhos para reduzir deslocamentos e tempo de máquina
- Geometria segura para produção: sem sobreposições, sem caminhos duplicados, circuitos fechados estanques
- Conversão direta de foto para SVG para imagens raster - transformando pixels em linhas vetoriais limpas
- Saída com reconhecimento de escopo para gravadores a laser e plotadoras de caneta, com roteador CNC CAM tratado fora deste serviço
Comentários
Carregando comentários...