ข้อมูลเบื้องต้นเกี่ยวกับ G-Code: จากแนวคิดระดับเริ่มต้นไปจนถึงขั้นตอนการทำงานระดับมืออาชีพ
G-Code เป็นภาษาที่เปลี่ยนการออกแบบดิจิทัลให้กลายเป็นวัตถุทางกายภาพ เรียนรู้ว่ามันคืออะไร ทำงานอย่างไร ใช้ที่ไหน และวิธีที่เวิร์กโฟลว์ระดับมืออาชีพเพิ่มประสิทธิภาพไฟล์เวกเตอร์เพื่อการทำงานของเครื่องจักรที่ไร้ที่ติ
G-Code คืออะไร และเหตุใดจึงมีความจำเป็น
G-code (รหัสเรขาคณิต) เป็นภาษาการเขียนโปรแกรมพื้นฐานสำหรับเครื่องจักร Computer Numerical Control (CNC) ในขณะที่ซอฟต์แวร์การออกแบบจัดการกับเวกเตอร์ทางคณิตศาสตร์และเมช 3 มิติ เครื่องจักรการผลิตทางกายภาพจำเป็นต้องมีพิกัดเชิงพื้นที่ตามลำดับที่ชัดเจนและคำสั่งฮาร์ดแวร์
G-code เชื่อมช่องว่างนี้โดยการแปลรูปทรงเรขาคณิตดิจิทัลที่ซับซ้อนเป็นคำสั่งเชิงเส้น วงกลม และสถานะฮาร์ดแวร์เฉพาะ หากไม่มี G-code ไมโครคอนโทรลเลอร์ที่ควบคุมสเต็ปเปอร์มอเตอร์และเซอร์โวจะไม่สามารถตีความไฟล์การออกแบบดิจิทัล เช่น SVGs หรือ STLs ได้ ส่งผลให้การสร้างทางกายภาพเป็นไปไม่ได้
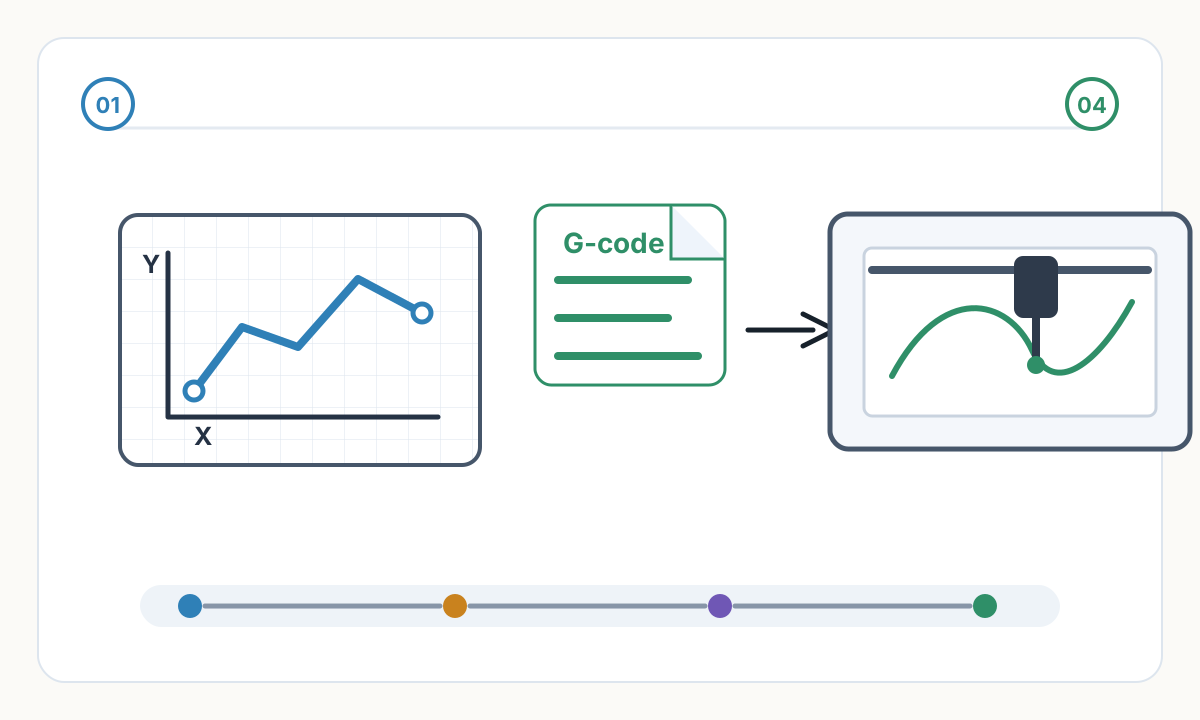
ไฟล์ SVG อธิบายว่ารูปร่างมีลักษณะอย่างไรในทางคณิตศาสตร์ G-code อธิบายว่าเครื่องจักรจะต้องเคลื่อนไหวอย่างไรทีละขั้นตอน เพื่อสร้างรูปร่างนั้นในโลกแห่งความเป็นจริง
ที่ที่ G-Code ดำเนินการ: การใช้งานทั่วทั้งอุตสาหกรรม
G-code ขับเคลื่อนเครื่องจักรแทบทุกเครื่องที่ทำงานบนระบบพิกัดคาร์ทีเซียน จัดระเบียบผลลัพธ์ทางกายภาพที่แม่นยำในเวิร์กโฟลว์การผลิตที่หลากหลาย:
- พล็อตเตอร์ปากกา: G-code กำหนดตำแหน่ง X/Y ที่แน่นอน ในขณะที่ใช้คำสั่งแกน Z หรือเซอร์โวเพื่อการเคลื่อนไหวปากกาขึ้นและลงที่แม่นยำเพื่อสร้างงานศิลปะเวกเตอร์
- เครื่องแกะสลักและเครื่องตัดเลเซอร์: G-code ควบคุมการปรับกำลังเลเซอร์ที่พิกัดเชิงพื้นที่เฉพาะ ทำให้สามารถแรเงาแรสเตอร์ที่ซับซ้อนหรือการตัดเวกเตอร์ที่สะอาดตา
- เครื่องพิมพ์ 3D: G-code แมปการเคลื่อนไหว X, Y และ Z ในขณะที่ซิงโครไนซ์มอเตอร์เครื่องอัดรีด (แกน E) และจัดการสถานะความร้อนสำหรับปลายสุดและฐานพิมพ์
- CNC Mills & Routers: G-code พล็อตเส้นทางเครื่องมือแบบลบผ่านวัสดุแข็ง โดยผสมผสานอัตราการป้อน ความเร็วสปินเดิล และการประมาณค่าแบบหลายแกน
กายวิภาคของคำสั่ง G-Code
ไวยากรณ์ G-code อาศัยบล็อกตัวอักษรและตัวเลขที่ดำเนินการตามลำดับโดยเฟิร์มแวร์ของเครื่อง คำสั่งมาตรฐาน เช่น G1 X15.0 Y20.0 F1500 S200 จะแบ่งออกเป็นพารามิเตอร์การทำงานที่แตกต่างกัน:
โครงสร้างคำสั่ง G-Code
- Action Codes (G/M): คำสั่ง G กำหนดรูปทรงและการเคลื่อนที่ (G0 สำหรับการขนส่งด่วน, G1 สำหรับการเคลื่อนที่เชิงเส้นแบบควบคุม, G2/G3 สำหรับส่วนโค้ง) คำสั่ง M ควบคุมสถานะของฮาร์ดแวร์ เช่น การเปิดใช้งานสปินเดิลหรือการยิงเลเซอร์
- พิกัด (X, Y, Z): แสดงถึงตำแหน่งคาร์ทีเซียนสัมบูรณ์หรือสัมพัทธ์ที่หัวเครื่องมือต้องไปถึงในพื้นที่ทางกายภาพ
- อัตราป้อน (F): วัดเป็นมม./นาที ซึ่งจะกำหนดความเร็วที่แน่นอนของหัวเครื่องมือในระหว่างการตัดหรือการวาด
- สปินเดิล/กำลัง (S): กำหนด RPM ของสปินเดิลบนโรงงาน CNC หรือความเข้มของเลเซอร์บนเครื่องแกะสลักเลเซอร์
G1 X15.0 Y20.0 F1500 S200 หมายถึง: เคลื่อนที่ในสายควบคุม (G1) ไปยังตำแหน่ง X=15mm, Y=20mm ที่อัตราการป้อน 1500mm/นาทีด้วย กำลังเลเซอร์/สปินเดิลตั้งไว้ที่ 200
ขั้นตอนการทำงานทั่วไปสำหรับการผลิต G-Code
การเขียนข้อมูลดิบ G-code ด้วยตนเองนั้นไม่มีประสิทธิภาพอย่างมากสำหรับรูปทรงที่ซับซ้อน ขั้นตอนการทำงานสมัยใหม่อาศัยซอฟต์แวร์ Computer-Aided Manufacturing (CAM) เพื่อสร้างเส้นทางเครื่องมือจากไฟล์ดิจิทัลโดยอัตโนมัติ
ขั้นตอนการทำงานของพลอตเตอร์ปากกาสมัยใหม่
- 1
เว็กเตอร์ดีไซน์
เริ่มต้นด้วยกราฟิกเวกเตอร์ที่ปรับขนาดได้ (SVG) ซึ่งกำหนดโดยเส้นทางทางคณิตศาสตร์แทนที่จะเป็นพิกเซลแรสเตอร์ ไฟล์ SVG ที่สะอาดและปรับให้เหมาะสมจะสร้างผลลัพธ์ G-code ที่ดีที่สุด
- 2
การเพิ่มประสิทธิภาพเส้นทาง
ซอฟต์แวร์พล็อตเตอร์ CAM วิเคราะห์เส้นทาง SVG โดยจัดเรียงเพื่อลดระยะการเคลื่อนที่ของปากกา และป้องกันการเคลื่อนตัวของเครื่องจักรที่เอาแน่เอานอนไม่ได้และใช้เวลานาน
- 3
การสร้างเส้นทางเครื่องมือ
ซอฟต์แวร์จะแปลเวกเตอร์ที่ได้รับการปรับปรุงให้เป็นพิกัด G1 การเลื่อนรหัส M หรือแกน Z จะถูกแทรกเพื่อยกปากกาขึ้นและลดระดับลงเมื่อเปลี่ยนระหว่างส่วนที่ไม่ได้เชื่อมต่อกัน
- 4
การดำเนินการ
ผู้ส่ง G-code สตรีมไฟล์ที่คอมไพล์แล้วไปยังไมโครคอนโทรลเลอร์ของพล็อตเตอร์ (ซึ่งมักจะใช้ GRBL) แปลไวยากรณ์ดิจิทัลเป็นพัลส์อิเล็กทรอนิกส์สำหรับสเต็ปเปอร์มอเตอร์
การแกะสลักด้วยเลเซอร์และการพิมพ์ 3 มิติ ขั้นตอนการทำงาน G-Code
การแกะสลักด้วยเลเซอร์: ซอฟต์แวร์ CAM ประมวลผลขอบเขตเวกเตอร์สำหรับการตัด และภาพแรสเตอร์สำหรับการแรเงา มันสร้าง G-code แบบไดนามิกที่ปรับเปลี่ยนพารามิเตอร์ S ของเลเซอร์อย่างรวดเร็ว ทำให้เกิดการเปลี่ยนแปลงระดับสีเทาที่แม่นยำโดยไม่หยุดการเคลื่อนไหว X/Y
3D Slicing & Subtractive CAM: ตัวแบ่งส่วนข้อมูลหรือโปรแกรม CAM จะสร้างเส้นทางเครื่องมือเชิงปริมาตร 3 มิติ คำนวณอัตราการกำจัดวัสดุหรือปริมาตรการอัดขึ้นรูปพลาสติก ในขณะที่ฝังเส้นโค้งการเร่งความเร็วที่แน่นอนและโปรโตคอลการเปลี่ยนเครื่องมือลงในไฟล์เอาต์พุต
ยิ่งอินพุตของคุณสะอาด SVG เอาต์พุต G-code ของคุณก็จะยิ่งดีขึ้นเท่านั้น ไฟล์ SVG ที่ได้รับการปรับปรุงให้มีโหนดน้อยที่สุด ไม่มีเส้นทางที่ซ้ำกัน และการจัดลำดับเส้นทางที่เหมาะสมจะทำให้การทำงานของเครื่องราบรื่นขึ้น เร็วขึ้น และเชื่อถือได้มากขึ้น
ความรู้ระดับมืออาชีพขั้นสูง: โพสต์โปรเซสเซอร์และภาษาถิ่นของเครื่องจักร
G-code ขาดมาตรฐานสากลสำหรับผู้ผลิตในอุตสาหกรรม ศูนย์กัด Haas, เครื่องกลึง Fanuc และพล็อตเตอร์ GRBL แบบโอเพ่นซอร์สตีความคำสั่งโครงสร้างแตกต่างกัน
ซอฟต์แวร์ CAM ระดับมืออาชีพใช้ Post-Processors โดยเฉพาะ — สคริปต์การแปลที่จัดรูปแบบข้อมูล Toolpath แบบดิบให้เป็นภาษาถิ่นที่ตรงตามรูปแบบที่กำหนดโดยตัวควบคุมของเครื่องเฉพาะ การปรับแต่งโพสต์โปรเซสเซอร์ช่วยให้มั่นใจได้ถึงการดำเนินการทางกลไกที่ไร้ที่ติ โดยไม่ต้องแก้ไขโค้ดด้วยตนเองหรือแก้ไขปัญหา
การวางแผนการเคลื่อนไหวและอัลกอริธึมการมองไปข้างหน้า
เฟิร์มแวร์ (เช่น Klipper, Marlin หรือ GRBL) ไม่ทำงาน G-code ทันที โดยจะประมวลผลคำสั่งดิบผ่านเครื่องมือวางแผนการเคลื่อนไหวขั้นสูง
การเปลี่ยนแปลงทิศทางด้วยความเร็วสูงจำเป็นต้องอาศัยการเร่งความเร็วที่คำนวณได้อย่างแม่นยำและอัลกอริธึมการเบี่ยงเบนทางแยกเพื่อให้เป็นไปตามหลักฟิสิกส์ ตัวควบคุมสมัยใหม่แยกวิเคราะห์บรรทัด G-code หลายร้อยบรรทัดก่อนการเคลื่อนไหวที่ใช้งานอยู่ (Look-Ahead)
ด้วยการวิเคราะห์รูปทรงที่กำลังจะมาถึง เฟิร์มแวร์จะคำนวณโปรไฟล์ความเร็วที่เหมาะสมและต่อเนื่อง ป้องกันการกระตุก ข้ามขั้นตอนของมอเตอร์ และเสียงสะท้อนทางกลระหว่างเส้นโค้งที่ซับซ้อน
หากไฟล์ G-code ของคุณมีส่วนเชิงเส้นเล็กๆ หลายพันส่วนแทนที่จะเป็นส่วนโค้งเรียบ ไมโครคอนโทรลเลอร์ที่มีหน่วยความจำต่ำจะประสบปัญหาในการประมวลผลคำสั่งได้เร็วเพียงพอ สิ่งนี้ทำให้เกิดอาการกระตุก ความเร็วไม่คงที่ และคุณภาพผิวงานไม่ดี
การปรับส่วนโค้งและการเพิ่มประสิทธิภาพข้อมูล
เมื่อเส้นโค้งเวกเตอร์มาตรฐาน (เส้นโค้งหรือเส้นโค้ง Bézier หรือเส้นโค้ง) ถูกส่งออกไปยังซอฟต์แวร์ CAM เส้นโค้งเหล่านี้มักจะถูกประกอบเป็นเส้นตรงขนาดเล็กมากหลายพันเส้น (คำสั่ง G1) ซึ่งจะทำให้ขนาดไฟล์ขยายใหญ่ขึ้นและครอบงำไมโครคอนโทรลเลอร์ที่มีหน่วยความจำต่ำ ส่งผลให้เครื่องกระตุกเมื่อเกิดปัญหาคอขวดในการถ่ายโอนข้อมูล
เวิร์กโฟลว์การปรับให้เหมาะสมระดับมืออาชีพใช้อัลกอริธึม Arc Fitting เพื่อจดจำเส้นโค้งต่อเนื่องทางคณิตศาสตร์ และแทนที่ส่วนเชิงเส้นหลายร้อยส่วนด้วยคำสั่งส่วนโค้ง G2 หรือ G3 เดียว
กระบวนการนี้ลดขนาดไฟล์ลงอย่างมาก รับประกันความเร็วเชิงกลที่ต่อเนื่อง และสร้างเส้นโค้งทางกายภาพที่ราบรื่นอย่างสมบูรณ์แบบ
พาธโค้งที่ซับซ้อนอาจสร้างคำสั่งบรรทัด G1 จำนวน 500 คำสั่ง ด้วยการปรับส่วนโค้ง เส้นทางเดียวกันสามารถแสดงได้ด้วยคำสั่งส่วนโค้ง G2/G3 เพียง 5-10 คำสั่ง — ขนาดไฟล์ลดลง 50-100× และค่าใช้จ่ายในการแยกวิเคราะห์
ปรับปรุงขั้นตอนการทำงานของคุณด้วย Laserlinez
การเปลี่ยนจากแนวคิดด้านภาพมาเป็น G-code ที่พร้อมสำหรับเครื่องจักร ต้องใช้ความแม่นยำสูงสุดในการแปลงไฟล์ ที่ Laserlinez เราเชี่ยวชาญในการเชื่อมช่องว่างระหว่างการถ่ายภาพดิจิทัลและการผลิตทางกายภาพ
สำหรับเครื่องแกะสลักเลเซอร์และพล็อตเตอร์ปากกา บริการ Laserlinez SVG-to-G-Code ช่วยเตรียมเส้นทาง SVG ที่สะอาดสำหรับเอาต์พุตที่สร้างโปรไฟล์ด้วยเครื่องจักรด้วยการตรวจสอบล่วงหน้า รายงานการแปลง และดูตัวอย่างเส้นทางเครื่องมือ เราเตอร์ CNC แบบเต็ม CAM ยังคงเป็นเวิร์กโฟลว์แยกต่างหาก
Laserlinez G-Code ประโยชน์ของเวิร์กโฟลว์
- เอาต์พุต SVG ที่สะอาดและปรับให้เหมาะสมโดยมีจำนวนโหนดน้อยที่สุดสำหรับการสร้าง G-code ที่มีประสิทธิภาพ
- การเพิ่มประสิทธิภาพเส้นทางและการเรียงลำดับเพื่อลดการเดินทางปากกาและเวลาเครื่องจักร
- รูปทรงที่ปลอดภัยต่อการผลิต: ไม่มีการทับซ้อนกัน ไม่มีเส้นทางที่ซ้ำกัน วงปิดแบบกันน้ำ
- แปลงภาพถ่ายโดยตรงเป็น SVG สำหรับภาพแรสเตอร์ — เปลี่ยนพิกเซลให้เป็นเส้นเวกเตอร์ที่สะอาดตา
- เอาต์พุตที่รับรู้ขอบเขตสำหรับเครื่องแกะสลักเลเซอร์และเครื่องพล็อตเตอร์ปากกา โดยมีเราเตอร์ CNC CAM จัดการนอกบริการนี้
ความคิดเห็น
กำลังโหลดความคิดเห็น...