Skärspaltskompensation vid laserskärning: mät och prova offseten
En laserskuren tapp kan bli mindre än på ritningen, samtidigt som den tillhörande öppningen blir större. Lasern avlägsnar en remsa material längs skärbanan. Bredden på denna remsa kallas skärspalt, eller kerf.
Skärspaltskompensation förskjuter banan för att ta hänsyn till materialet som försvinner. Börja med önskade slutmått i ritningen, bestäm en offset för din skärprocess och kontrollera den på ett litet prov innan du skär hela jobbet.
Åt vilket håll ska banan flyttas?
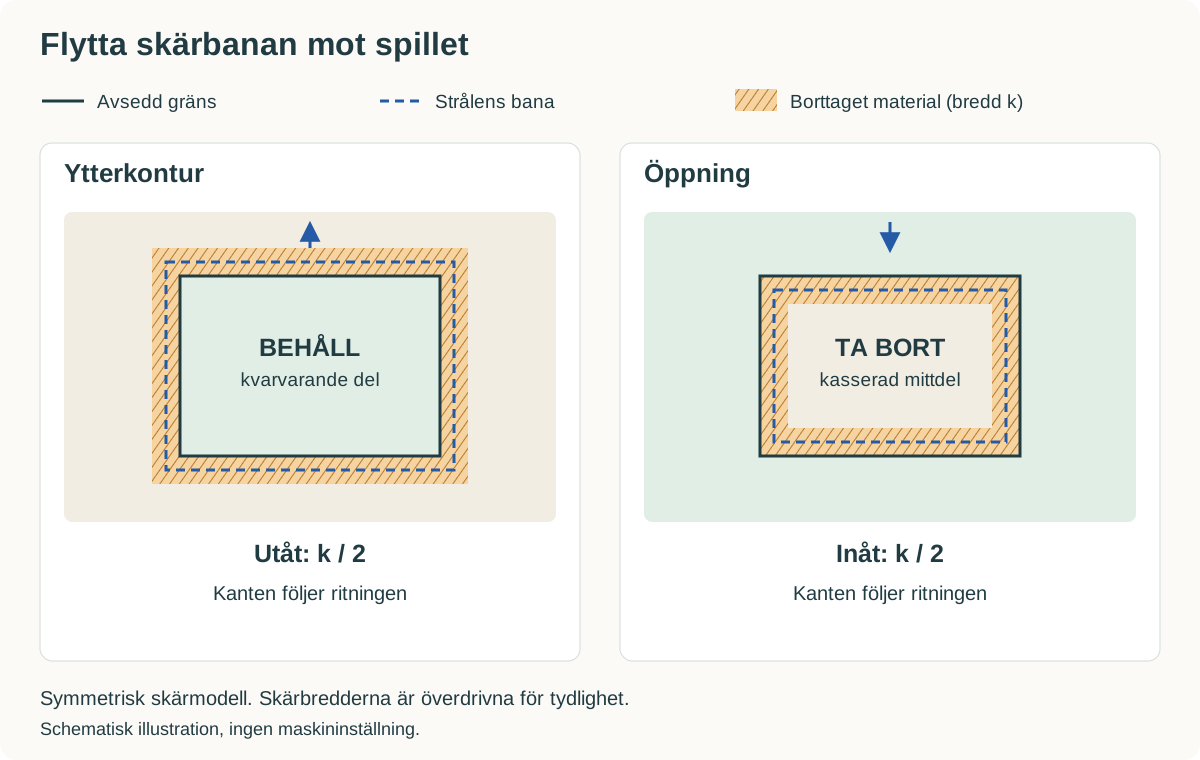
Utgå från materialet som ska vara kvar. För en ytterkontur flyttas banan utåt, in i det omgivande spillmaterialet. För ett hål eller en invändig slits flyttas den inåt, in i den del som ska tas bort. I båda fallen ska kanten på det kvarvarande materialet hamna vid den avsedda gränsen.
I en enkel modell avlägsnar snittet lika mycket material på båda sidor om strålens bana. Banans offset blir därför halva skärspaltsbredden. Kontrollera ändå den skurna detaljen: en beräknad offset bevisar inte maskinens måttnoggrannhet.
Beräkna en första offset
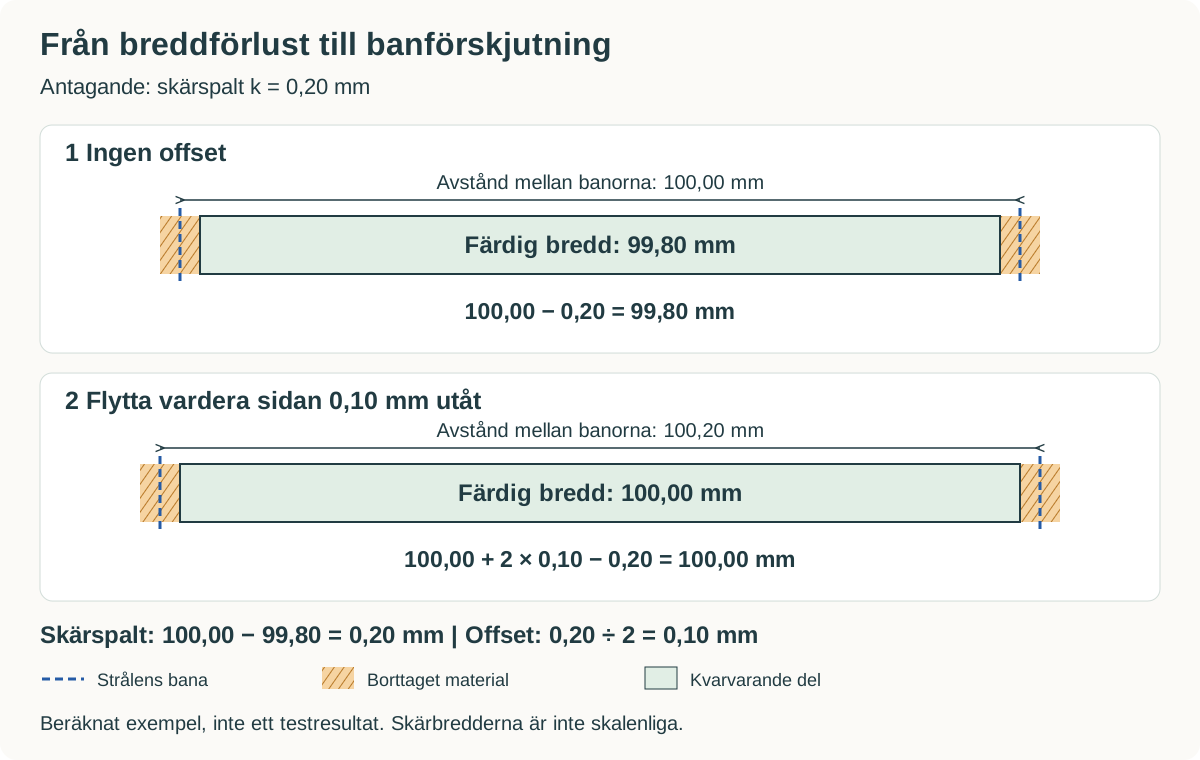
Anta att en kvadrat ritas med måttet 100,00 mm och att den färdiga detaljen utan kompensation mäter 99,80 mm i en riktning. Exemplet förutsätter att filen importerats i rätt storlek och att skillnaden beror på ett jämnt snitt vid de två motstående kanterna.
- Uppskattad skärspalt: 100,00 − 99,80 = 0,20 mm.
- Banans offset: 0,20 ÷ 2 = 0,10 mm utåt.
Bredden mäts mellan två motstående kanter. Varje kant förlorar halva skärspaltsbredden, så den sammanlagda breddförlusten är en hel skärspalt. Kvadratens andra två sidor ingår inte i den mätningen. Dela därför inte förlusten med fyra.
Som kontroll ger 0,10 mm förskjutning utåt på vardera sidan ett avstånd på 100,20 mm mellan banorna. När den antagna skärspalten på 0,20 mm dras bort blir den beräknade slutbredden 100,00 mm.
Ta fram ett värde för din skärprocess
Använd en spillbit av det avsedda materialet med samma tjocklek och yta. Utgå från skärinställningar som redan passar maskinen och materialet. Ett ofullständigt eller ojämnt snitt är inget tillförlitligt underlag för kompensation. Lös först problemet med skärningen och följ maskinens bruksanvisning.
Vid mätning av en kvadrat kontrollerar du importmåtten och stänger av eventuell kompensation. Skär provet, mät bredden i båda riktningarna och jämför med ett andra prov innan du använder resultatet. Anteckna varje mätriktning. Om variationen påverkar vilken offset du skulle välja behöver orsaken undersökas, i stället för att en enda mätning får avgöra.
Beräkningen ovan är en uppskattning. Fel skala eller maskinkalibrering kan också påverka måtten. Rätta till sådana problem vid källan; dölj dem inte genom att ändra skärspaltskompensationen.
LightBurn har ett skärspaltstest med nonieskala och instruktioner. Testet börjar med Kerf Offset på 0 mm, och beräkningen ger offseten, inte hela skärspaltsbredden. Använd resultatet enligt anvisningarna och halvera det inte igen. Testfilen kräver lämpliga inställningar för skärning och linjemärkning.
Använd offseten i LightBurn
Ställ in offseten
Lägg de avsedda slutna konturerna på ett lager i läget Line. Öppna lagrets skärinställningar, Cut Settings Editor, och ange Kerf Offset. Kontrollera enheten.
Kontrollera riktningen
Positiva värden flyttar en fristående kontur utåt, negativa värden inåt. För konturer inuti varandra på samma lager vänder LightBurn riktningen för den inre konturen. Kontrollera ett hål på ett separat lager för sig.
Förhandsgranska och prova
Kontrollera de resulterande banorna i Preview, även vid små öppningar och närliggande delar. Skär ett prov och jämför måtten med ritningen.
LightBurn förskjuter den utgående banan utan att ändra originalritningen. Den dokumenterade funktionen kräver slutna konturer. Läs referensen för läget Line och guiden om skärspaltskompensation.
Använd kompensation på ett enda ställe. Om geometrin redan har förskjutits i ritprogrammet eller i en levererad fil kan ytterligare offset ge för stor kompensation. Behåll ett oförändrat original och märk ändrade kopior. Att förstora hela ritningen är inte likvärdigt: skalning ändrar också avstånden mellan detaljer i ritningen.
Kontrollera måtten först, sedan passningen
En tapp och en slits med rätt mått ger inte automatiskt önskad fog. Jämför öppningens färdiga bredd med motsvarande bredd på delen som ska passa i den. Dra delens bredd från öppningens bredd: ett positivt resultat betyder spel, ett negativt betyder att delen är bredare än öppningen. En fog som ska kunna glida isär behöver ett annat spel än en som ska sitta fast. Bestäm vad monteringen kräver innan ritningen ändras.
När både tappens och slitsens bredd laserskärs gör mer kvarvarande material tappen bredare och slitsen smalare. Då minskar spelet. Mindre kvarvarande material ökar spelet. Större offset utåt på tappen och inåt i slitsen lämnar mer material och kan därför förvärra en redan för trång fog.
Om delmåtten stämmer med ritningen men passningen är fel ändrar du det avsedda spelet i konstruktionen. Om måtten är fel kontrollerar du först kompensationen och om skärningen är jämn. Ändra en sak i taget så att nästa prov visar vilken ändring som hjälpte.
En slits som tar emot kanten på en annan skiva är ett annat fall: den måste passa skivans faktiska tjocklek, som inte kan ändras med en banförskjutning. Ändra berörda konstruktionsmått om materialet avviker från ritningen. LightBurns dokumentation för Resize Slots & Tabs beskriver ett separat verktyg och vilka geometrier det stöder.
Om resultatet fortfarande avviker
- Både mått och avstånd mellan detaljer är fel: kontrollera enheter och importskala innan kompensationen ändras.
- Passningen skiljer sig mellan riktningarna: jämför mätvärdena i båda riktningarna. LightBurn beskriver riktningsberoende skärspalt för vissa icke-cirkulära strålar; en enda offset kanske inte passar båda axlarna. Se anvisningarna om strålform.
- En öppning försvinner eller banor överlappar: granska offseten i förhandsvisningen och ändra geometri eller avstånd innan du skär.
- Ett värde fungerade för ett annat jobb: kontrollera material, tjocklek, skärförhållanden och eventuella inritade spel innan du återanvänder det.
- Ett kompenserat prov sitter för trångt: mät delarna och kontrollera om kompensation har lagts på två gånger innan något värde ökas.
Innan du skär de slutliga delarna
- Kontrollera importerad storlek och enheter.
- Kontrollera vilka konturer som avgränsar delar som ska behållas och vilka som avgränsar öppningar.
- Använd kompensation en gång och granska de resulterande banorna.
- Kontrollera på ett prov att mått och passning uppfyller jobbets krav.
- Spara ritningen med en jobbanteckning: material, uppmätt tjocklek, maskin, skärinställningar med enheter, offset, orientering och provresultat.
Vanliga frågor
Den ersätter inte en kontroll av snittet. Punktstorleken beskriver strålen; värdet som behövs här beskriver materialet som din skärprocess tar bort. Bestäm offseten med ett lämpligt prov eller ett dokumenterat test.
Utgå från kraven på mått och passning. En dekorativ ytterkontur kan tåla en liten skillnad, medan en öppning för en annan komponent kanske inte gör det. Det finns ingen enda godtagbar tolerans för alla projekt.
Följ leverantörens instruktioner. Till exempel vill SendCutSend ha de önskade slutmåtten och sköter kompensationen själv. Bekräfta mottagarens arbetsflöde innan geometrin ändras.
Förbered vektorfilen
Om du utgår från en logotyp eller silhuett som rasterbild kan Laserlinez konturvektorisering hjälpa dig att skapa vektorkonturer. Kontrollera måtten och att konturerna passar detaljen. Mätning av skärspalt, spel och maskininställningar hör fortfarande till förberedelsen av skärningen.
Dokumentation
Dokumentationen kontrollerades den 26 september 2026. Länkade instruktioner är på engelska. LightBurns engelska reglagenamn används för att identifiera inställningarna; de svenska förklaringarna garanterar inte programmets gränssnittstexter.
Kommentarer
Läser in kommentarer...