Compensation du trait de coupe laser : mesurer et tester le décalage
La compensation décale le parcours pour tenir compte de la matière enlevée par le laser. Décalez le contour extérieur vers l’extérieur et celui d’un trou vers l’intérieur pour conserver davantage de matière. Pour une coupe symétrique, le décalage par bord vaut la moitié de la largeur du trait de coupe. Déterminez cette valeur pour votre configuration, appliquez la compensation une seule fois et vérifiez séparément les dimensions et l’ajustement des assemblages.
Publié par: Laserlinez
La compensation du trait de coupe décale la trajectoire pour tenir compte de la matière enlevée. Dessinez d’abord les dimensions finales souhaitées, déterminez le décalage adapté à votre découpe, puis vérifiez-le sur un petit échantillon avant de lancer l’ensemble du travail.
Dans quel sens décaler la trajectoire ?
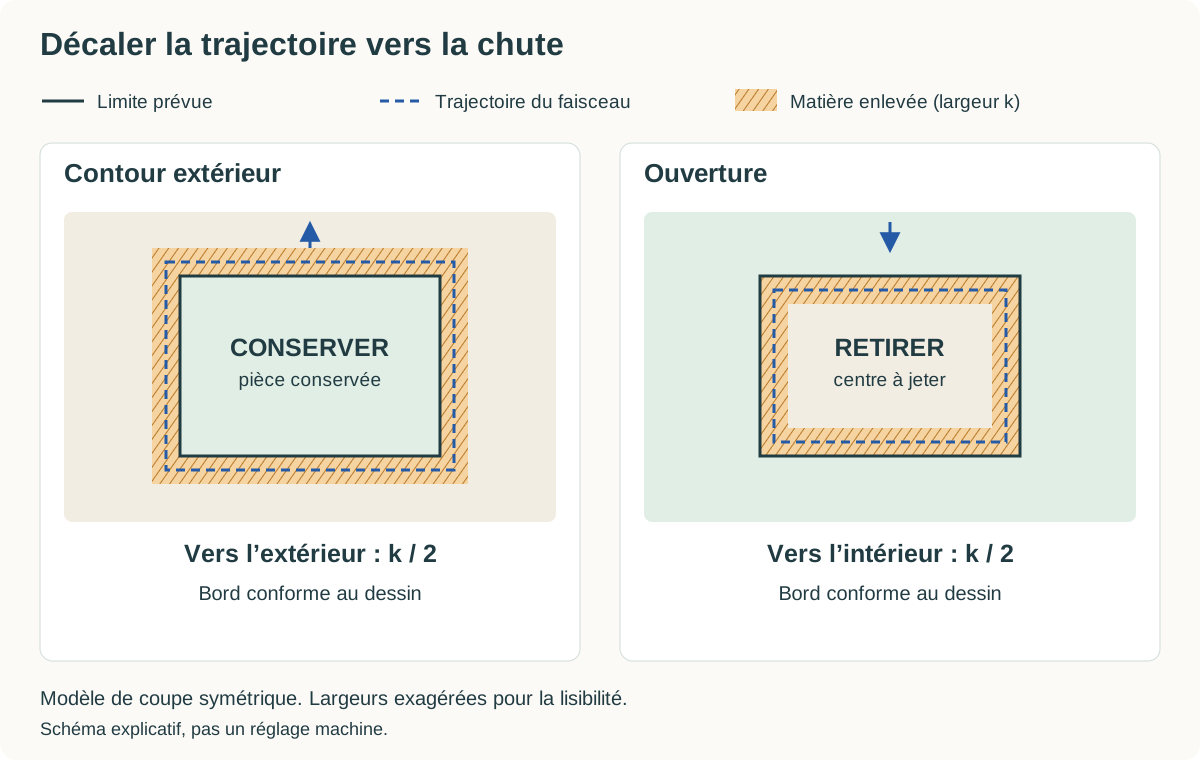
Repérez la matière à conserver. Pour un contour extérieur, décalez la trajectoire vers l’extérieur, dans la chute qui entoure la pièce. Pour un trou ou une fente intérieure, décalez-la vers l’intérieur, dans la partie qui sera retirée. Le but est, dans les deux cas, de placer le bord de la matière conservée à la limite prévue.
Dans un modèle simple, la coupe enlève autant de matière de chaque côté de la trajectoire du faisceau. Le décalage nécessaire vaut donc la moitié de la largeur du trait de coupe. Vérifiez tout de même la pièce découpée : un décalage calculé ne garantit pas la précision dimensionnelle de la machine.
Calculer un premier décalage
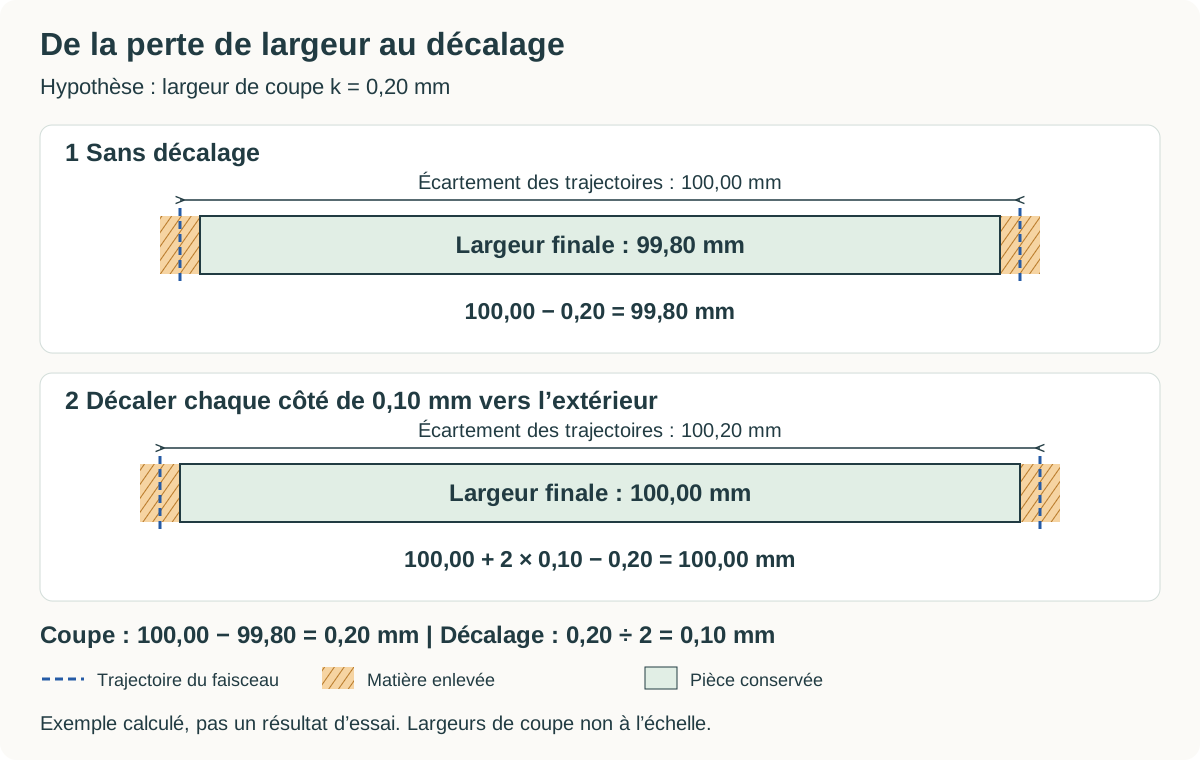
Supposons un carré dessiné à 100,00 mm dont la pièce finie, découpée sans compensation, mesure 99,80 mm dans une direction. Cet exemple suppose que le fichier a été importé à la bonne échelle et que l’écart provient uniquement d’une coupe régulière sur les deux bords opposés.
- Largeur estimée du trait de coupe
- 100,00 − 99,80 = 0,20 mm.
- Décalage du parcours
- 0,20 ÷ 2 = 0,10 mm vers l’extérieur.
Exemple de calcul selon les hypothèses indiquées, et non résultat mesuré en atelier.
La largeur mesurée sépare deux bords opposés. Chacun perd une demi-largeur de coupe ; la perte totale vaut donc une largeur de coupe entière. Les deux autres côtés du carré n’interviennent pas dans cette mesure : ne divisez pas la perte par quatre.
Pour vérifier le calcul, un décalage de 0,10 mm vers l’extérieur de chaque côté porte l’écartement des trajectoires à 100,20 mm. En retirant les 0,20 mm de largeur de coupe supposée, on obtient une largeur finale calculée de 100,00 mm.
Déterminer une valeur pour votre découpe
Utilisez une chute du matériau prévu, de même épaisseur et avec le même état de surface. Partez de réglages de coupe déjà adaptés à la machine et au matériau. Une coupe incomplète ou irrégulière ne permet pas de déterminer une compensation fiable : résolvez d’abord le problème de coupe et suivez la notice de la machine.
Pour mesurer un carré, vérifiez les dimensions importées et désactivez toute compensation existante. Découpez l’échantillon, mesurez sa largeur dans les deux directions et comparez un second échantillon avant de retenir la valeur. Notez la direction de chaque mesure. Si les écarts modifient le décalage à choisir, recherchez leur cause au lieu de considérer une seule mesure comme définitive.
Le calcul précédent donne une estimation. Une mauvaise échelle ou un défaut d’étalonnage de la machine peuvent aussi modifier les dimensions. Corrigez ces problèmes à la source ; ne les masquez pas avec la compensation du trait de coupe.
LightBurn propose un test du trait de coupe à vernier accompagné d’instructions. La procédure commence avec Kerf Offset à 0 mm, et le calcul donne déjà le décalage, pas la largeur totale de coupe. Appliquez ce résultat comme indiqué, sans le diviser à nouveau par deux. Le fichier de test nécessite des réglages adaptés pour la découpe et le marquage de la graduation.
Appliquer le décalage dans LightBurn
Régler le décalage
Placez les contours fermés concernés sur un calque en mode Line. Ouvrez ses paramètres de coupe (Cut Settings Editor), puis renseignez Kerf Offset en vérifiant l’unité.
Vérifier le sens
Une valeur positive décale un contour isolé vers l’extérieur ; une valeur négative le décale vers l’intérieur. Pour des contours imbriqués sur un même calque, LightBurn inverse le sens pour le contour intérieur. Vérifiez séparément tout trou placé sur un autre calque.
Prévisualiser et tester
Contrôlez les trajectoires obtenues dans Preview, notamment les petites ouvertures et les pièces voisines. Découpez un échantillon et comparez ses dimensions au dessin.
LightBurn applique ce décalage à la trajectoire de sortie sans modifier le dessin d’origine. La fonction documentée exige des contours fermés. Consultez la référence du mode Line et le guide de compensation du trait de coupe.
Appliquez la compensation à un seul endroit. Si les contours ont déjà été décalés dans un logiciel de dessin ou dans un fichier fourni, un décalage supplémentaire peut surcompenser la coupe. Conservez un original intact et identifiez les copies modifiées. Agrandir tout le dessin n’est pas une solution équivalente : la mise à l’échelle change aussi les distances entre les éléments.
Vérifier les dimensions, puis l’ajustement
Un tenon et une fente aux bonnes dimensions ne donnent pas forcément l’assemblage souhaité. Comparez la largeur finale de l’ouverture à celle de la pièce qu’elle reçoit. Soustrayez la largeur de la pièce de celle de l’ouverture : un résultat positif indique un jeu ; un résultat négatif signifie que la pièce est plus large que l’ouverture. Un assemblage démontable qui coulisse n’a pas besoin du même jeu qu’un assemblage serré. Définissez la fonction attendue avant de modifier le dessin.
Lorsque la largeur du tenon et celle de la fente sont toutes deux découpées au laser, conserver davantage de matière élargit le tenon et rétrécit la fente. Le jeu diminue. En conserver moins augmente le jeu. Accentuer le décalage vers l’extérieur du tenon et vers l’intérieur de la fente conserve plus de matière et peut donc aggraver un assemblage déjà trop serré.
Si les dimensions correspondent au dessin mais que l’ajustement ne convient pas, modifiez le jeu prévu dans la conception. Si les dimensions sont incorrectes, vérifiez d’abord la compensation et la régularité de la coupe. Ne changez qu’un paramètre à la fois pour savoir quelle modification a amélioré l’échantillon suivant.
Une fente qui reçoit le chant d’une autre plaque constitue un cas différent : elle doit correspondre à l’épaisseur réelle de cette plaque, qu’un décalage de trajectoire ne peut pas modifier. Adaptez les dimensions concernées si le matériau diffère du dessin. La documentation de Resize Slots & Tabs de LightBurn décrit un outil distinct et les géométries qu’il prend en charge.
Si le résultat ne correspond toujours pas
- Dimensions et espacement des éléments incorrects : vérifiez les unités et l’échelle d’importation avant de modifier la compensation.
- Ajustement différent selon la direction : comparez les mesures dans les deux directions. LightBurn décrit une largeur de coupe variable selon la direction pour certains faisceaux non circulaires ; un seul décalage peut ne pas convenir aux deux axes. Consultez les indications sur la forme du faisceau.
- Ouverture qui disparaît ou trajectoires qui se chevauchent : examinez le décalage dans l’aperçu et corrigez les contours ou leur espacement avant de découper.
- Réglage satisfaisant sur un autre travail : vérifiez le matériau, l’épaisseur, les conditions de coupe et les jeux déjà prévus dans le dessin avant de le réutiliser.
- Échantillon compensé trop serré : mesurez les pièces et recherchez une double compensation avant d’augmenter une valeur.
Avant de découper les pièces finales
- Vérifiez les dimensions importées et les unités.
- Repérez les contours des pièces à conserver et ceux des ouvertures.
- Appliquez la compensation une seule fois et contrôlez les trajectoires obtenues.
- Vérifiez sur un échantillon les dimensions et l’ajustement nécessaires.
- Conservez le dessin avec une fiche de travail : matériau, épaisseur mesurée, machine, réglages de coupe avec leurs unités, décalage, orientation et résultat de l’échantillon.
Questions fréquentes
Elle ne remplace pas une vérification de la coupe. La taille du point décrit le faisceau ; la valeur utile ici décrit la matière enlevée par votre procédé de découpe. Déterminez le décalage sur un échantillon adapté ou à l’aide d’un test documenté.
Cela dépend des dimensions et de l’ajustement requis. Un contour décoratif peut tolérer un petit écart, contrairement à une ouverture destinée à recevoir un autre composant. Il n’existe pas de tolérance acceptable unique pour tous les projets.
Suivez ses consignes. Par exemple, SendCutSend demande les dimensions finales souhaitées et gère lui-même la compensation. Confirmez la procédure du prestataire avant de modifier les contours.
Préparer le fichier vectoriel
Si vous partez d’un logo ou d’une silhouette en image matricielle, la vectorisation des contours de Laserlinez peut vous aider à créer des contours vectoriels. Vérifiez leurs dimensions et leur adéquation à la pièce. La mesure du trait de coupe, les jeux et les réglages machine restent à déterminer lors de la préparation de la découpe.
Documentation
Documentation vérifiée le 26 septembre 2026. Les instructions liées sont en anglais. Les noms anglais des commandes de LightBurn permettent de retrouver les réglages cités ; les explications françaises ne garantissent pas les libellés de l’interface.
Commentaires
Chargement des commentaires...